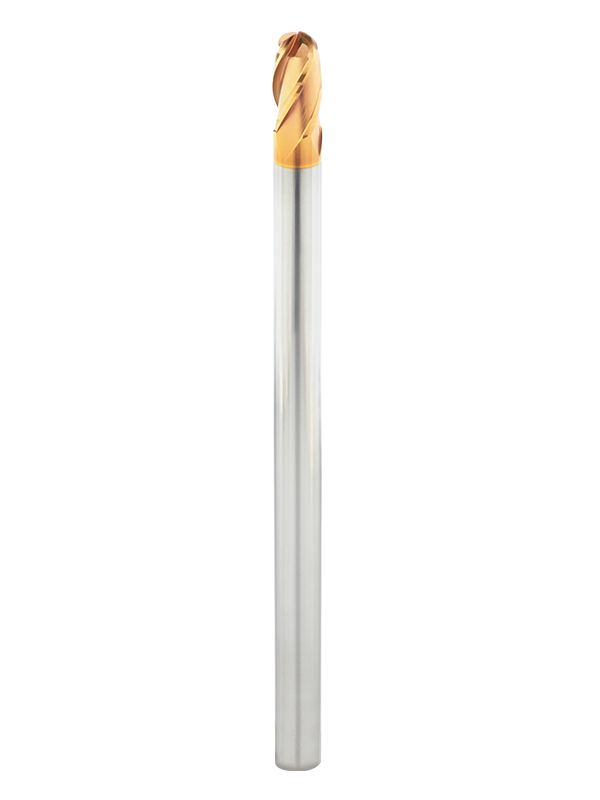
HRC 65 ロングシャンク ボールノーズエンドミル 4枚刃
モデル : YDH99BL4A


特徴
- YDH99シリーズのエンドミルは、YIDA社が誇る最高級の超硬合金基材を使用し、TiSiN(Si)コーティングを組み合わせることで、卓越した高速切削性能を実現しています。
- YDH99シリーズは、HRC55~65の高硬度ワークピース加工専用に設計されており、プレミアム超硬基材と、極めて硬い材料向けに特別に開発された高性能コーティングを組み合わせています。このシリーズは、高硬度加工において卓越した高速切削性能を発揮し、高速かつアグレッシブで精密な加工を実現することで、優れた生産性とコスト効率を提供します。
- YDH99シリーズは、主に6つの主要な工具タイプに分類されます。スクエアエンドミル、ボールノーズエンドミル、コーナーラジアスエンドミル、ヘビーカッティングエンドミル、不等径ヘリックスエンドミル、荒削りエンドミルです。
- スクエアエンドミルは鋭利な切削刃を備えており、2枚刃、3枚刃、4枚刃、6枚刃の構成が用意されているため、お客様は特定の切削要件に応じて最適な刃数設計を選択できます。
- ボールノーズエンドミルは、丸みを帯びた刃先が特徴で、輪郭加工や金型加工に特に適しています。その設計により切りくずの排出効率が向上し、加工性能の向上に貢献します。
- コーナーラジアスエンドミルは、切削刃の先端に小さな半径を設けるように設計されています。この丸みを帯びた刃先設計により、工具寿命と切削耐久性が向上するだけでなく、加工効率と全体的な生産性も向上します。
- 重切削エンドミルは、特殊なU字型フルート形状を採用することで、切りくず排出性と切削安定性を向上させています。最適化されたフルート設計により、深溝加工やポケット加工時の切りくず蓄積を低減し、高効率な硬化材加工に適した工具となっています。
- 可変ピッチエンドミルは、不等間隔のフルート設計を採用することで、切削時の振動や高調波を効果的に低減します。切削力をより均等に分散させることで、可変ピッチ形状は、特に高速・高硬度加工において、加工安定性の向上、表面仕上げの改善、工具寿命の延長を実現します。
-
- 荒削りエンドミルは、切削抵抗を低減しながら高い材料除去率を実現するために、特殊な荒削り歯形状で設計されています。フルート形状は効率的な切りくず排出を促進し、硬化材料の安定した高効率な荒削り加工を可能にします。これらの工具は、仕上げ加工の前に大量の材料を迅速に除去するのに最適です。
説明
-
YDH99シリーズのエンドミルは、YIDA社が誇る最高級の超硬合金基材を使用し、TiSiN(Si)コーティングを組み合わせることで、卓越した高速切削性能を実現しています。
YDH99シリーズは、HRC55~65の高硬度ワークピース加工専用に設計されており、プレミアム超硬基材と、極めて硬い材料向けに特別に開発された高性能コーティングを組み合わせています。このシリーズは、高硬度加工において卓越した高速切削性能を発揮し、高速かつアグレッシブで精密な加工を実現することで、優れた生産性とコスト効率を提供します。
YDH99シリーズは、主に6つの主要な工具タイプに分類されます。スクエアエンドミル、ボールノーズエンドミル、コーナーラジアスエンドミル、ヘビーカッティングエンドミル、不等径ヘリックスエンドミル、荒削りエンドミルです。
- スクエアエンドミルは鋭利な切削刃を備えており、2枚刃、3枚刃、4枚刃、6枚刃の構成が用意されているため、お客様は特定の切削要件に応じて最適な刃数設計を選択できます。
- ボールノーズエンドミルは、丸みを帯びた刃先が特徴で、輪郭加工や金型加工に特に適しています。その設計により切りくずの排出効率が向上し、加工性能の向上に貢献します。
- コーナーラジアスエンドミルは、切削刃の先端に小さな半径を設けるように設計されています。この丸みを帯びた刃先設計により、工具寿命と切削耐久性が向上するだけでなく、加工効率と全体的な生産性も向上します。
- 重切削エンドミルは、特殊なU字型フルート形状を採用することで、切りくず排出性と切削安定性を向上させています。最適化されたフルート設計により、深溝加工やポケット加工時の切りくず蓄積を低減し、高効率な硬化材加工に適した工具となっています。
- 可変ピッチエンドミルは、不等間隔のフルート設計を採用することで、切削時の振動や高調波を効果的に低減します。切削力をより均等に分散させることで、可変ピッチ形状は、特に高速・高硬度加工において、加工安定性の向上、表面仕上げの改善、工具寿命の延長を実現します。
- 荒削りエンドミルは、切削抵抗を低減しながら高い材料除去率を実現するために、特殊な荒削り歯形状で設計されています。フルート形状は効率的な切りくず排出を促進し、硬化材料の安定した高効率な荒削り加工を可能にします。これらの工具は、仕上げ加工の前に大量の材料を迅速に除去するのに最適です。
仕様
| 型番 | 直径 | フルートの長さ | 全長 | シャンク径 |
|---|---|---|---|---|
| 4本のフルート | D | H | L | D2 |
| BL4A04075-R0.5 | R0.5 | 2 | 75 | 4 |
| BL4A04075-R0.75 | R0.75 | 3 | 75 | 4 |
| BL4A04075-R1.0 | R1.0 | 4 | 75 | 4 |
| BL4A06075-R1.0 | R1.0 | 4 | 75 | 6 |
| BL4A03075-R1.5 | R1.5 | 6 | 75 | 3 |
| BL4A04075-R1.5 | R1.5 | 6 | 75 | 4 |
| BL4A06075-R1.5 | R1.5 | 6 | 75 | 6 |
| BL4A04075-R2.0 | R2.0 | 8 | 75 | 4 |
| BL4A04100-R2.0 | R2.0 | 8 | 100 | 4 |
| BL4A06075-R2.0 | R2.0 | 8 | 75 | 6 |
| BL4A06100-R2.0 | R2.0 | 8 | 100 | 6 |
| BL4A05075-R2.5 | R2.5 | 10 | 75 | 5 |
| BL4A05100-R2.5 | R2.5 | 10 | 100 | 5 |
| BL4A06075-R2.5 | R2.5 | 10 | 75 | 6 |
| BL4A06100-R2.5 | R2.5 | 10 | 100 | 6 |
| BL4A06075-R3.0 | R3.0 | 12 | 75 | 6 |
| BL4A06100-R3.0 | R3.0 | 12 | 100 | 6 |
| BL4A08075-R4.0 | R4.0 | 16 | 75 | 8 |
| BL4A08100-R4.0 | R4.0 | 16 | 100 | 8 |
| BL4A10100-R5.0 | R5.0 | 20 | 100 | 10 |
| BL4A10150-R5.0 | R5.0 | 20 | 150 | 10 |
| BL4A12100-R6.0 | R6.0 | 24 | 100 | 12 |
| BL4A12150-R6.0 | R6.0 | 24 | 150 | 12 |
| BL4A16150-R8.0 | R8.0 | 32 | 150 | 16 |
| BL4A20150-R10.0 | R10.0 | 40 | 150 | 20 |