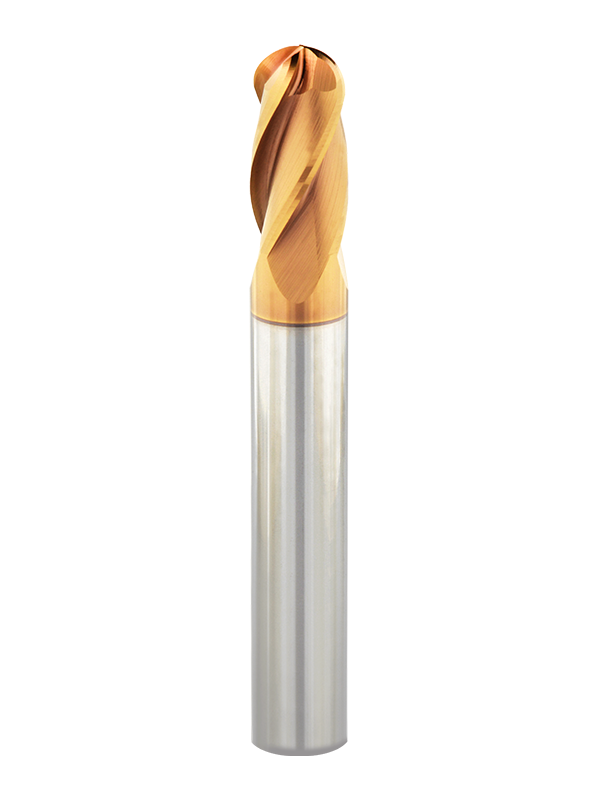
HRC 65 標準型 四刃球刀
型號 : YDH99B4A


特性
- YDH99雲豹系列立銑刀採用益達最高等級的硬質合金基體製造,並結合 TiSiN (Si) 塗層,可提供出色的高速切削性能。
- YDH99雲豹系列刀具專為加工硬度範圍為HRC 55-65的高硬度工件而設計,採用優質硬質合金基材和專為超硬材料開發的高性能塗層。此系列刀具在加工高硬度工件時具有卓越的高速切削性能,可實現快速、高效、精準的加工,從而顯著提高生產效率和成本效益。
- YDH99雲豹系列主要分為六大類刀具:平刀、球刀、圓鼻刀、圓溝刀、不等分割立銑刀、粗銑刀。
- 平刀具有鋒利的切割刃,有 2 刃、3 刃、4 刃和 6 刃配置,客戶可以根據其特定的切割要求選擇最合適的刀刃設計。
- 球刀具有圓潤的切削刃,特別適合輪廓銑削和模具加工。其設計有助於更有效地排出切屑,從而提高加工性能。
- 圓鼻刀的切割刃尖端採用小圓角設計。這種圓角設計可延長刀具壽命,提高切削耐久性,同時提升加工效率和整體生產率。
- 圓溝刀採用特殊設計的U形槽幾何形狀,可改善排屑效果並提高切削穩定性。優化的槽形設計有助於減少深槽和型腔加工過程中的切屑堆積,使這些刀具適用於高效加工硬化材料。
- 不等分割銑刀採用不等距刀槽間距設計,可有效降低加工過程中的切削振動和諧波。透過更均勻地分配切削力,變螺距幾何形狀可提高加工穩定性、改善表面光潔度並延長刀具壽命,尤其是在高速和高硬度加工應用中。
-
- 粗銑刀採用特殊的粗加工齒形設計,可在降低切削阻力的同時實現高材料去除率。其排屑槽設計有助於高效排屑,並能穩定、有效率地對硬化材料進行粗加工。這些刀具非常適合在精加工前快速去除大量材料。
描述
-
YDH99雲豹系列立銑刀採用益達最高等級的硬質合金基體製造,並結合 TiSiN (Si) 塗層,可提供出色的高速切削性能。
YDH99雲豹系列刀具專為加工硬度範圍為HRC 55-65的高硬度工件而設計,採用優質硬質合金基材和專為超硬材料開發的高性能塗層。此系列刀具在加工高硬度工件時具有卓越的高速切削性能,可實現快速、高效、精準的加工,從而顯著提高生產效率和成本效益。
YDH99雲豹系列主要分為六大類刀具:平刀、球刀、圓鼻刀、圓溝刀、不等分割銑刀、粗銑刀。
- 平刀具有鋒利的切割刃,有 2 刃、3 刃、4 刃和 6 刃配置,客戶可以根據其特定的切割要求選擇最合適的刀刃設計。
- 球刀具有圓潤的切削刃,特別適合輪廓銑削和模具加工。其設計有助於更有效地排出切屑,從而提高加工性能。
- 圓鼻刀的切割刃尖端採用小圓角設計。這種圓角設計可延長刀具壽命,提高切削耐久性,同時提升加工效率和整體生產率。
- 圓溝刀採用特殊設計的U形槽幾何形狀,可改善排屑效果並提高切削穩定性。優化的槽形設計有助於減少深槽和型腔加工過程中的切屑堆積,使這些刀具適用於高效加工硬化材料。
- 不等分割銑刀採用不等距刀槽間距設計,可有效降低加工過程中的切削振動和諧波。透過更均勻地分配切削力,變螺距幾何形狀可提高加工穩定性、改善表面光潔度並延長刀具壽命,尤其是在高速和高硬度加工應用中。
- 粗銑刀採用特殊的粗加工齒形設計,可在降低切削阻力的同時實現高材料去除率。其排屑槽設計有助於高效排屑,並能穩定、有效率地對硬化材料進行粗加工。這些刀具非常適合在精加工前快速去除大量材料。
規格
| 型號 | 刃徑 | 刃長 | 全長 | 柄徑 |
|---|---|---|---|---|
| 4刃 | D | H | L | D2 |
| B4A04050-R0.5 | R0.5 | 2 | 50 | 4 |
| B4A04050-R0.75 | R0.75 | 3 | 50 | 4 |
| B4A04050-R1.0 | R1.0 | 4 | 50 | 4 |
| B4A04050-R1.25 | R1.25 | 5 | 50 | 4 |
| B4A03050-R1.5 | R1.5 | 6 | 50 | 3 |
| B4A04050-R1.5 | R1.5 | 6 | 50 | 4 |
| B4A04050-R2.0 | R2.0 | 8 | 50 | 4 |
| B4A05050-R2.5 | R2.5 | 10 | 50 | 5 |
| B4A06050-R2.5 | R2.5 | 10 | 50 | 6 |
| B4A06050-R3.0 | R3.0 | 12 | 50 | 6 |
| B4A08060-R3.5 | R3.5 | 14 | 60 | 8 |
| B4A08060-R4.0 | R4.0 | 16 | 60 | 8 |
| B4A10075-R4.5 | R4.5 | 18 | 75 | 10 |
| B4A10075-R5.0 | R5.0 | 20 | 75 | 10 |
| B4A12075-R6.0 | R6.0 | 24 | 75 | 12 |
| B4A16100-R8.0 | R8.0 | 32 | 100 | 16 |
| B4A20100-R10.0 | R10.0 | 40 | 100 | 20 |