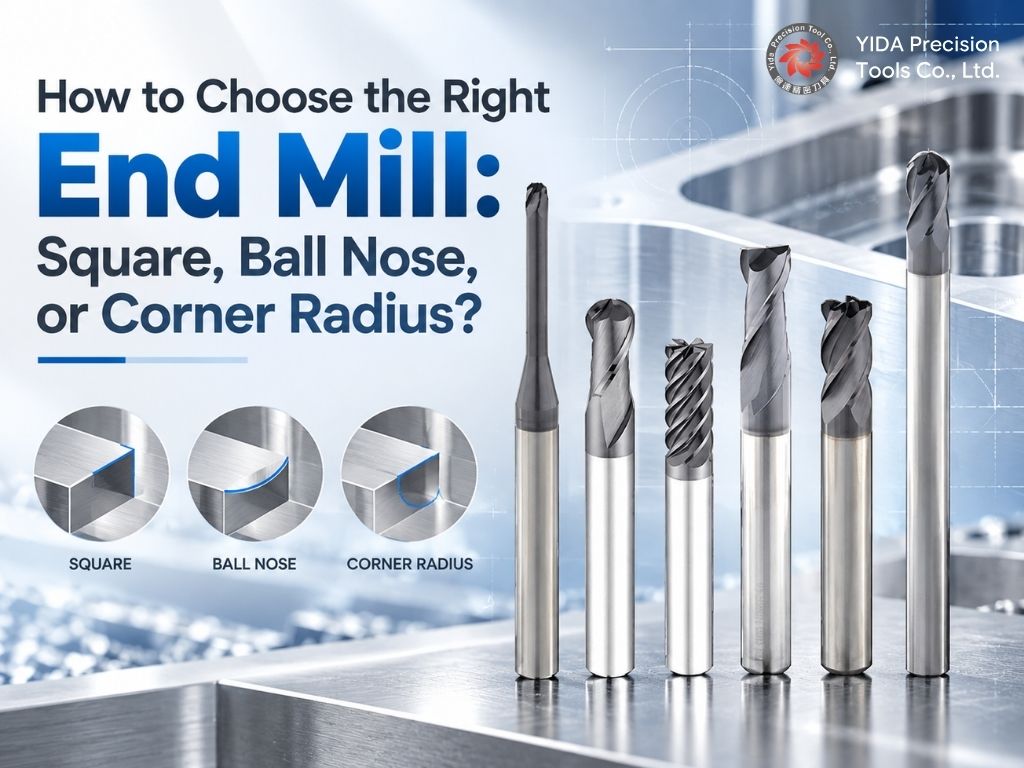
Výběr správné stopkové frézy není jen otázkou správného průměru. Geometrie na řezné hraně má přímý vliv na to, jak nástroj dopadá na obrobek, na typ prvku, který dokáže vytvořit, na stabilitu řezu, na kvalitu povrchu a na životnost nástroje.
Mezi nejčastěji používané frézovací nástroje patří čtvercové frézy, kulové frézy a frézy s rohovým rádiusem, každá slouží k jinému účelu obrábění. Čtvercová fréza se často volí, když jsou požadována plochá dna a definované rohy. Kulová fréza je vhodnější pro zakřivené povrchy a trojrozměrné kontury, zatímco fréza s rohovým rádiusem poskytuje rovnováhu mezi rozměrovou přesností a pevností břitu.
Pochopení těchto rozdílů pomáhá výrobcům vybrat karbidový nástroj na základě skutečné obráběcí operace, spíše než se spoléhat na jednu stopkovou frézu pro každou aplikaci.
Ve společnosti YIDA Precision Tools vyrábíme karbidové frézy pro různé materiály, rozsahy tvrdosti, geometrie a požadavky na obrábění. Tato příručka vysvětluje, jak se liší čtvercové, kulové a rohové frézy a jaké faktory je třeba zvážit před výběrem frézovacího nástroje.
- Co je to stopková fréza?
- Čtvercové vs. kulové vs. rohové zaoblené frézy
- 1. Kdy byste měli použít čtvercovou stopkovou frézu?
- 2. Kdy byste měli použít kulovou stopkovou frézu?
- 3. Kdy byste měli použít stopkovou frézu s rohovým rádiusem?
- Jak si vyberete mezi těmito třemi?
- Materiál obrobku je stejně důležitý jako tvar nástroje
- Neignorujte počet flétn
- Přizpůsobte frézu tvrdosti materiálu
- Praktický proces výběru stopkové frézy
- Časté chyby při výběru frézy
- Výběr správné karbidové stopkové frézy
- Často kladené otázky
Co je to stopková fréza?
Stopková fréza je rotační řezný nástroj používaný ve frézkách a CNC obráběcích centrech k odebírání materiálu z obrobku. Na rozdíl od konvenčního vrtáku, který je primárně určen k axiálnímu řezání do materiálu, může stopková fréza provádět řezné operace jak svými koncovými břity, tak i obvodovými drážkami, v závislosti na své geometrii a použití.
Stopkové frézy se běžně používají pro operace, jako jsou:
- Boční frézování
- Frézování drážek
- Obrábění kapes
- Konturování
- Profilové frézování
- Povrchová úprava
- Obrábění forem a zápustek
- Hrubování a dokončování
Ne každá fréza je však vhodná pro všechny tyto operace. Tvar řezné hrany je jedním z prvních faktorů, které je třeba při výběru frézovacího nástroje zvážit. Geometrie s hranatým, kulovým a rohovým zaoblením vytvářejí různé podmínky kontaktu nástroje s obrobkem, a proto se během obrábění chovají odlišně.
Čtvercové vs. kulové vs. rohové zaoblené frézy
Základní rozdíly lze shrnout následovně:
| Typ koncové frézy | Geometrie řezné hrany | Typické aplikace | Hlavní výhoda |
|---|---|---|---|
| Čtvercová fréza | Plochý řezný konec s relativně ostrými rohy | Drážkování, boční frézování, kapsy, osazení, prvky s plochým dnem | Vytváří rovné povrchy a definované rohy |
| Kulová stopková fréza | Plně zaoblená řezná špička | 3D konturování, zakřivené plochy, obrábění forem a zápustek | Plynule sleduje složitou zakřivenou geometrii |
| Stopková fréza s rohovým zaoblením | Plochý konec s poloměrem na vnějších rozích | Profilování, kapsování, tvrdší materiály, polodokončování a dokončování | Kombinuje obrábění plochého dna s pevnějšími řeznými rohy |
Nejlepší volba závisí na geometrii součásti a cíli obrábění.
1. Kdy byste měli použít čtvercovou stopkovou frézu?
Čtvercová fréza má plochý řezný konec a relativně ostré vnější rohy. Je to jedna z nejuniverzálnějších konstrukcí fréz a je široce používána v obecném CNC frézování.
Čtvercové frézy jsou obzvláště užitečné, když hotový díl vyžaduje:
- Sloty s plochým dnem
- Ploché kapsové podlahy
- Rovné boční stěny
- Definovaná ramena
- Ostré přechody mezi horizontálními a vertikálními povrchy
Například při obrábění obdélníkové kapsy s plochým dnem umožňuje čtvercová fréza efektivně generovat požadovanou geometrii dna břitem.
Výhody fréz s hranatým koncem
Jednou z hlavních výhod čtvercové frézy je rozměrová kontrola. Protože nástroj má plochý konec, dokáže vytvořit plochý obrobený povrch bez opuštění zakřiveného profilu, který je typický pro kulové nástroje.
Čtvercové frézy jsou k dispozici také v různém počtu drážek, délkách, řezných průměrech a geometriích, což je činí vhodnými pro širokou škálu obráběcích podmínek.
Co byste měli zvážit?
Vnější roh čtvercové frézy je vystaven koncentrovaným řezným silám. Za náročných podmínek, zejména při obrábění tvrdších materiálů nebo použití agresivních řezných parametrů, se roh může stát oblastí se zvýšeným opotřebením nebo vylamováním.
Výběr nástroje by proto měl zohlednit:
- Tvrdost obrobku
- Hloubka řezu
- Radiální zapojení
- Tuhost stroje
- Přesah nástroje
- Řezná rychlost a posuv
- Požadovaná povrchová úprava
Čtvercová fréza je vynikající volbou pro všeobecné použití, ale není automaticky nejlepším nástrojem, pokud je nejvyšší prioritou pevnost břitu.
2. Kdy byste měli použít kulovou stopkovou frézu?
Kulová stopková fréza má plně zaoblený řezný konec. Namísto vytváření plochého profilu po celém průměru nástroje umožňuje poloměr nástroji sledovat zakřivené a trojrozměrné povrchy.
Z tohoto důvodu se kulové stopkové frézy široce používají v:
- Dutiny plísní
- Razítka
- 3D kontury
- tvarované povrchy
- Zaoblené drážky
- Profily komplexních komponent
- Polodokončovací a dokončovací operace
Pokud součást obsahuje spojité křivky nebo volnou geometrii, může kulová stopková fréza sledovat naprogramovanou dráhu nástroje a zároveň zachovat hladký kontakt s obrobkem.
Proč je kulová geometrie ideální pro 3D obrábění
Zaoblený konec poskytuje více efektivních kontaktních bodů, když se nástroj pohybuje po nakloněném nebo zakřiveném povrchu.
Díky tomu je kulová stopková fréza obzvláště užitečná pro obrábění součástí, u kterých čtvercová stopková fréza nedokáže reprodukovat požadovanou geometrii bez zanechání schodů nebo nežádoucích rohů.
Kvalita povrchu závisí také na parametrech, jako je například stoupání. Menší stoupání obecně snižuje výšku vroubkování mezi sousedními dráhami nástroje a může zlepšit hotový povrch, i když také prodlužuje dobu obrábění.
Jeden důležitý faktor: Řezná rychlost v blízkosti středu nástroje
Efektivní řezná rychlost se směrem ke středu kulové stopkové frézy snižuje, protože průměr řezu se postupně zmenšuje. Přesně ve středu nástroje se teoretická obvodová rychlost blíží nule.
To znamená, že orientace nástroje, strategie obrábění, rychlost posuvu a kontaktní bod mohou významně ovlivnit výkon během 3D obrábění. Moderní CAM strategie se často snaží vyhnout nepřetržitému řezání přímo ve středu koule, kdykoli je to praktické.
Pro aplikace, jako je obrábění forem a zápustek, může výběr správné kulové frézy spolu s vhodnou dráhou nástroje zlepšit jak efektivitu obrábění, tak i kvalitu povrchu.
3. Kdy byste měli použít stopkovou frézu s rohovým rádiusem?
Stopkovou frézu s rohovým zaoblením lze považovat za střední cestu mezi čtvercovou stopkovou frézou a kulovou stopkovou frézou.
Nástroj si zachovává relativně plochý řezný konec, ale vnější rohy jsou zesíleny o specifikovaný poloměr.
Tato geometrie je užitečná, když obráběcí operace vyžaduje rovný povrch, ale ne dokonale ostrý vnitřní roh.
Mezi typické aplikace patří:
- Obrábění kapes
- Boční frézování
- Profilování
- Polodokončování
- Dokončování
- Obrábění tvrdých materiálů
- Aplikace s vyšším řezným zatížením
Proč přidávat poloměr rohu?
Ostrý roh konvenční čtvercové frézy může být vystaven značnému namáhání, protože řezné síly jsou soustředěny v relativně malé oblasti.
Zavedení poloměru pomáhá rozložit tyto síly na větší plochu břitu.
To může přinést několik výhod:
- Zlepšená pevnost břitu
- Větší odolnost proti odštípnutí hran
- Lepší odolnost za náročných řezných podmínek
- Stabilnější obrábění
- Potenciálně delší životnost nástroje
Pro výrobce obrábějící tvrdší materiály nebo provozující opakované výrobní cykly mohou tyto vlastnosti učinit z rohové frézy atraktivní alternativu ke standardní čtvercové fréze.
Nezapomeňte na geometrii součásti
Poloměr na nástroji bude také přenesen na obráběný díl.
Pokud výkres vyžaduje ostrý vnitřní roh o úhlu 90 stupňů, nemusí fréza s rohovým poloměrem vytvořit požadovanou geometrii. Proto je nutné zkontrolovat stanovený poloměr nástroje oproti povolenému rohovému poloměru na obrobku.
Jak si vyberete mezi těmito třemi?
Místo otázky, který typ frézy je „nejlepší“, je užitečnější se zeptat, jak má hotový prvek vypadat a jak musí být materiál odstraněn.
| Vyberte tento nástroj | Když potřebujete |
|---|---|
| Čtvercová fréza | Plochá dna, definovaná ramena, drážkování, boční frézování a definování rozměrů |
| Kulová stopková fréza | Zakřivené plochy, volná geometrie, 3D konturování, formy a matrice |
| Stopková fréza s rohovým zaoblením | Možnost plochého dna se zvýšenou pevností hran a povoleným poloměrem rohu |
Vyberte si čtvercovou stopkovou frézu, když:
- Díl vyžaduje ploché dno.
- Důležité jsou ostré vnitřní přechody.
- Provádíte obecné drážkování nebo boční frézování.
- Obráběcí zatížení je v rámci možností břitu.
- Rozměrová definice je důležitější než maximalizace pevnosti v rohu.
Vyberte kulovou stopkovou frézu, když:
- Součást obsahuje zakřivené nebo volně tvarované povrchy.
- Obrábíte formy nebo matrice.
- Nástroj musí sledovat složité 3D kontury.
- Jsou vyžadovány plynulé přechody přes zakřivenou geometrii.
- Operace je primárně konturovací nebo povrchová úprava.
Zvolte stopkovou frézu s rohovým zaoblením, když:
- Potřebujete schopnost obrábění plochého dna.
- Na součásti je přijatelný malý poloměr.
- Důležitá je špičková odolnost.
- Obrobek je relativně tvrdý.
- Provoz zahrnuje vyšší mechanické zatížení.
- Chcete větší pevnost břitu, než jakou může poskytnout konvenční čtvercová fréza.
Materiál obrobku je stejně důležitý jako tvar nástroje
Řezná geometrie je pouze jednou částí výběru stopkové frézy.
Dvě stopkové frézy se stejným vnějším tvarem se mohou chovat velmi odlišně, pokud je jejich karbidový substrát, povlak, geometrie drážky nebo konstrukce břitu určena pro různé materiály.
Například obrábění hliníku vyžaduje jiné priority než obrábění kalené oceli.
Hliník a další měkké neželezné kovy obecně těží z ostrých řezných hran a efektivního odvádění třísek. Tvrdší oceli naopak vyžadují větší pevnost řezné hrany, odolnost proti opotřebení, tuhost a vhodné povlaky nástrojů.
Proto může výběr frézy pouze na základě průměru a tvaru vést ke špatnému obráběcímu výkonu.
V YIDA je naše řada karbidových fréz uspořádána podle různých požadavků na obrábění, včetně materiálů s tvrdostí pod HRC 45, materiálů mezi HRC 45 a 55, aplikací s vysokou tvrdostí v rozsahu HRC 55–65 a obrábění měkkých neželezných kovů.
Hlavní řadu karbidových fréz YIDA si můžete prohlédnout zde:
Přizpůsobení frézovacího nástroje požadované geometrii i materiálu obrobku poskytuje spolehlivější základ pro obráběcí výkon.
Neignorujte počet flétn
Jakmile je vybrán základní tvar frézy, stává se dalším důležitým faktorem počet drážek.
Počet drážek ovlivňuje jak prostor pro uvolňování třísek, tak i počet řezných hran, které se během rotace dotýkají.
Obecně platí, že menší počet drážek poskytuje více prostoru mezi řeznými hranami pro odvádění třísek, zatímco vyšší počet drážek může poskytnout více řezných hran a podpořit produktivní obrábění, pokud to odvádění třísek a podmínky aplikace dovolí.
Neexistuje však univerzální pravidlo, které by říkalo, že více fléten je vždy lepší.
Vhodný počet fléten závisí na faktorech, mezi které patří:
- Materiál obrobku
- Průměr nástroje
- Hloubka řezu
- Radiální zapojení
- Kapacita vřetena stroje
- Rychlost posuvu
- Odstraňování třísek
- Požadavky na povrchovou úpravu
Geometrie nástroje by proto měla být považována za ucelený systém, spíše než aby se jednotlivé specifikace hodnotily izolovaně.
Přizpůsobte frézu tvrdosti materiálu
Tvrdost obrobku má zásadní vliv na výběr karbidového nástroje.
S rostoucí tvrdostí je břit vystaven větším mechanickým a tepelným nárokům. Karbidový substrát, povlak, geometrie řezu a parametry obrábění proto musí spolupracovat.
| Řada YIDA | Doporučený rozsah materiálů / směr | Typické zaměření výběru |
|---|---|---|
| Lví král YDS10 | Materiály s tvrdostí pod HRC 45 | Univerzální obrábění |
| Orlí oko YDH88 | HRC 45–55 | Obrábění středně tvrdých až tvrdých materiálů a vysokorychlostní řezání |
| Leopard YDH99 | HRC 55–65 | Obrábění vysoce tvrdých materiálů |
| Kolibřík YDS33 | Hliník a další měkké neželezné kovy | Obrábění měkkých kovů a odvod třísek |
Například řada Leopard YDH99 od společnosti YIDA je navržena pro obrobky s vysokou tvrdostí v rozsahu HRC 55–65 a zahrnuje čtvercové frézy, kulové frézy, frézy s rohovým rádiusem, frézy pro těžké řezy, frézy s nerovnoměrnou šroubovicí a hrubovací frézy.
Příklad řady čtvercových fréz YIDA HRC 55–65 naleznete zde:
To ilustruje důležitý bod: volba mezi úhelníkem, kulovým čelem a rohovým zaoblením by neměla být oddělena od výběru materiálu.
Praktický proces výběru stopkové frézy
Při vyhodnocování stopkové frézy pro novou součástku může následující postup zjednodušit proces výběru.
Krok 1: Určení materiálu obrobku
Určete, zda obrábíte hliník, uhlíkovou ocel, legovanou ocel, nerezovou ocel, kalené oceli nebo jiný materiál.
Krok 2: Určení tvrdosti materiálu
Tvrdost pomáhá zúžit výběr požadovaného druhu karbidu, povlaku a charakteristik břitu.
Krok 3: Určení prvku, který má být obroben
Zeptejte se, zda operace zahrnuje:
- Plochá kapsa
- Slot
- Rovná zeď
- Zakřivený povrch
- 3D kontura
- Poloměr rohu
- Dutina formy
To pomůže určit, zda je nejvhodnějším výchozím bodem čtvercová, kulová nebo rohová fréza.
Krok 4: Vyhodnocení řezných podmínek
Zohledněte tuhost stroje, otáčky vřetena, uchycení nástroje, hloubku řezu, vyložení nástroje, přívod chladicí kapaliny nebo vzduchu a odvod třísek.
Krok 5: Vyberte průměr, počet drážek a délku nástroje
Pokud to obráběcí podmínky dovolí, použijte nejkratší praktickou délku nástroje a vhodný průměr pro požadovaný prvek. Nadměrný přesah nástroje může snížit tuhost a zvýšit vibrace.
Krok 6: Optimalizace parametrů řezání
Po výběru nástroje by měla být řezná rychlost, posuv, axiální hloubka a radiální záběr upraveny podle materiálu, geometrie frézy, stroje a strategie obrábění.
Časté chyby při výběru frézy
Použití jedné stopkové frézy pro každou operaci
Čtvercová fréza může dobře fungovat při obecném frézování, ale nenahradí kulový nástroj pro složité 3D konturování.
Stejně tak může použití kulové stopkové frézy pro kapsu s plochým dnem zbytečně zvýšit čas obrábění a vést k nevhodné geometrii dna.
Ignorování tvrdosti materiálu
U stopkové frézy určené pro obecné měkké nebo středně tvrdé materiály může docházet k rychlému opotřebení nebo selhání břitu, pokud je používána na výrazně tvrdších obrobcích.
Volba nadměrné délky nástroje
Delší nástroj poskytuje větší dosah, ale také snižuje tuhost. Pokud není větší dosah potřeba, může výběr kratší stopkové frézy pomoci zlepšit stabilitu obrábění.
Zaměření pouze na průměr nástroje
Průměr je důležitý, ale výkon může ovlivnit povlak, druh karbidu, konstrukce drážky, geometrie konce, délka nástroje, tvrdost materiálu a strategie obrábění.
Výběr správné karbidové frézy pro vaši aplikaci
Čtvercové, kulové a rohové frézy s rádiusem nejsou zaměnitelné verze stejného řezného nástroje. Každá geometrie je navržena k řešení jiného obráběcího problému.
Čtvercová fréza je praktickou volbou pro rovné povrchy, kapsy, drážky a definovaná osazení.
Kulová stopková fréza je určena pro obrábění zakřivených povrchů, trojrozměrné tvarování a pro aplikace s formami a zápustkami.
Stopková fréza s rohovým zaoblením kombinuje plochý řezný profil se zesíleným rohem řezné hrany, což ji činí obzvláště užitečnou tam, kde je důležitá pevnost břitu a stabilita obrábění.
Konečné rozhodnutí by mělo také zohlednit typ materiálu, tvrdost, počet drážek, délku nástroje, tuhost stroje, řezné parametry a požadovanou jakost povrchu.
Jako výrobce karbidových fréz nabízí společnost YIDA Precision Tools několik geometrií fréz a produktových řad pro různé rozsahy tvrdosti materiálu a požadavky na obrábění. Díky přizpůsobení řezné geometrie konstrukci součásti i materiálu obrobku mohou výrobci dosáhnout stabilnějšího obrábění, konzistentní kvality dílů a efektivnějšího využití svých řezných nástrojů.
Potřebujete pomoc s výběrem správné stopkové frézy?
Kontaktujte YIDA Precision Tools s informacemi o materiálu obrobku, tvrdosti, obráběcích vlastnostech, rozměrech nástroje a provozních požadavcích. Náš tým vám pomůže vybrat vhodnou karbidovou stopkovou frézu pro vaši aplikaci.
Často kladené otázky
Jaký je hlavní rozdíl mezi čtvercovou a kulovou stopkovou frézou?
Čtvercová fréza má plochý řezný konec a běžně se používá pro drážky, kapsy, boční frézování a rovné povrchy. Kulová fréza má zaoblený řezný konec a je vhodnější pro zakřivené povrchy, 3D kontury a obrábění forem a zápustek.
Je fréza s rohovým rádiusem pevnější než fréza s hranatým koncem?
Poloměr v rohu řezu pomáhá rozložit řezné síly a může zlepšit pevnost břitu ve srovnání s ostrým čtvercovým rohem. Skutečná životnost nástroje stále závisí na materiálu obrobku, druhu karbidu, povlaku, řezných parametrech, podmínkách stroje a upínání nástroje.
Kterou stopkovou frézu mám použít pro kalené oceli?
Správný nástroj závisí na skutečné tvrdosti obrobku a také na obráběné operaci. YIDA nabízí specializovanou řadu karbidových fréz pro aplikace s tvrdostí HRC 45–55 a HRC 55–65, s geometriemi čtvercového, kulového a rohového rádiusu dostupnými pro různé požadavky na obrábění.
Která koncová fréza je nejlepší pro obrábění forem?
Kulové frézy se široce používají pro obrábění dutin forem a trojrozměrné tvarování, protože jejich zaoblený řezný profil může sledovat zakřivené povrchy. Frézy s rohovým rádiusem a čtvercové frézy lze také použít při hrubování, kapsování, polodokončování nebo jiných fázích v závislosti na geometrii formy a strategii obrábění.