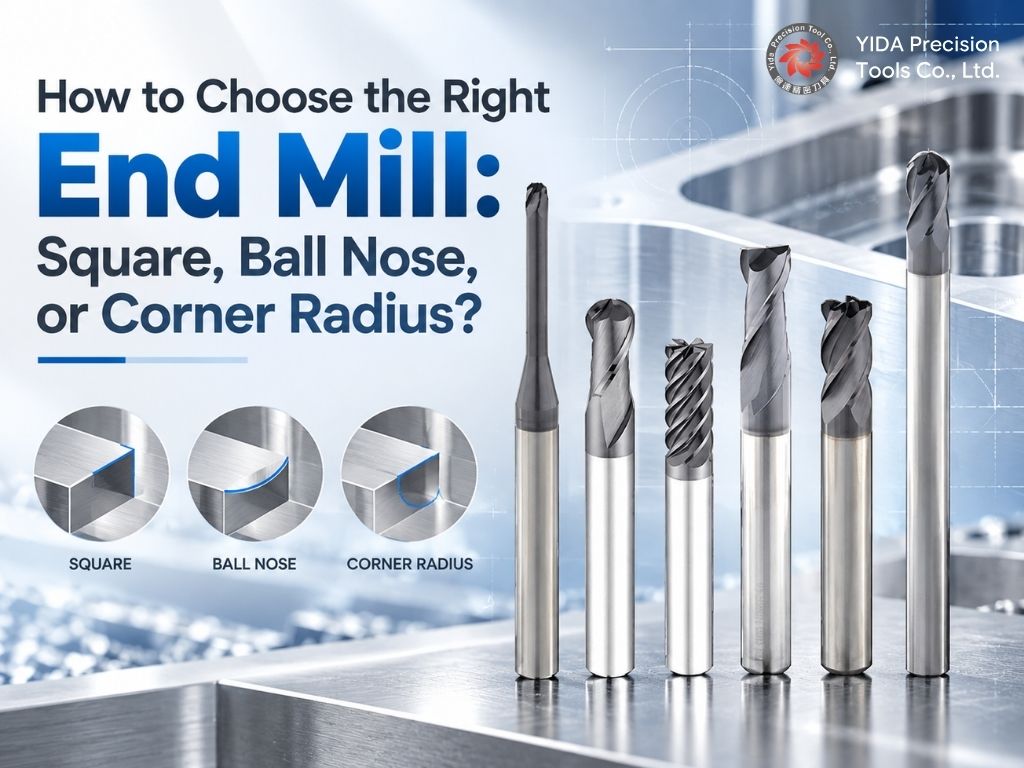
選擇合適的立銑刀,並不只是挑選正確的刀具直徑而已。刀具端部的幾何形狀,會直接影響刀具與工件的接觸方式、可加工的特徵、切削穩定性、表面品質以及刀具壽命。
在常見的銑削刀具中,平刀、球刀與圓鼻刀各自對應不同的加工需求。平刀通常適合加工平底與明確轉角;球刀則更適合曲面與三維輪廓加工;而圓鼻刀則兼顧平面加工能力與刀尖強度。
了解這三種刀型的差異,有助於製造商依照實際加工條件選擇合適的硬質合金刀具,而不是以同一支立銑刀應對所有加工需求。
億達精密刀具股份有限公司提供適用於不同材料、硬度範圍、刀具幾何與加工條件的硬質合金立銑刀。本篇將說明平刀、球刀與圓鼻刀之間的差異,以及選擇銑削刀具時應考量的重點。
什麼是立銑刀?
立銑刀是一種用於銑床與 CNC 加工中心的旋轉切削刀具,可藉由切削方式去除工件材料。與主要沿軸向進行鑽削的傳統鑽頭不同,立銑刀可依其刀具幾何與應用方式,利用端刃與周刃進行切削。
立銑刀常見的加工應用包括:
- 側銑加工
- 溝槽加工
- 口袋加工
- 輪廓加工
- 外形銑削
- 表面精加工
- 模具與模仁加工
- 粗加工與精加工
不過,並非所有立銑刀都適合上述每一種加工。選擇銑削刀具時,刀具端部形狀是最先需要考量的條件之一。平刀、球刀與圓鼻刀具有不同的刀具與工件接觸方式,因此在實際加工時也會呈現不同的切削特性。
平刀、球刀與圓鼻刀比較
三種常見立銑刀的主要差異可整理如下:
| 立銑刀類型 | 切削端幾何 | 常見應用 | 主要優勢 |
|---|---|---|---|
| 平刀 | 平坦端面搭配相對銳利的刀角 | 溝槽、側銑、口袋、肩部與平底特徵加工 | 可加工平面與明確轉角 |
| 球刀 | 完全圓弧狀的刀具端部 | 3D 輪廓、曲面、模具與模仁加工 | 可順暢加工複雜曲面與三維幾何 |
| 圓鼻刀 | 平坦端面搭配外角圓弧 | 輪廓、口袋、較硬材料、半精加工與精加工 | 兼具平底加工能力與較高的刀角強度 |
最適合的刀具類型,仍取決於零件幾何與實際加工目的。
1. 什麼時候適合使用平刀?
平刀具有平坦的切削端面與相對銳利的外角,是最常見且用途廣泛的立銑刀類型之一,廣泛應用於一般 CNC 銑削加工。
當零件需要以下特徵時,通常適合使用平刀:
- 平底溝槽
- 平坦的口袋底面
- 垂直側壁
- 明確的肩部結構
- 水平面與垂直面之間的明確轉折
例如,當加工具有平底的矩形口袋時,平刀可以有效利用端部切削刃產生所需的底面幾何。
平刀的優點
平刀的主要優勢之一在於尺寸控制。由於刀具端部為平面,因此能加工出平坦表面,不會留下球刀特有的弧形輪廓。
此外,平刀具有多種刃數、長度、切削直徑與幾何設計,可應用於各種不同的加工條件。
選擇平刀時應注意什麼?
平刀的外側刀角容易承受較集中的切削負荷。在較嚴苛的加工條件下,尤其是加工高硬度材料或採用較積極的切削參數時,刀角可能成為較容易磨耗或崩刃的位置。
因此,選擇刀具時應考量:
- 工件硬度
- 切削深度
- 徑向吃刀量
- 機台剛性
- 刀具伸出量
- 切削速度與進給
- 表面品質需求
平刀是用途廣泛的通用型選擇,但當刀具邊緣強度是首要考量時,平刀不一定是最佳方案。
2. 什麼時候適合使用球刀?
球刀具有完全圓弧狀的切削端部。與形成平坦切削面的刀具不同,球刀藉由圓弧半徑,可沿著曲面與三維表面進行加工。
因此,球刀常用於:
- 模具型腔
- 沖壓模具
- 3D 輪廓
- 自由曲面
- 圓弧溝槽
- 複雜零件輪廓
- 半精加工與精加工
當零件具有連續曲面或自由曲面幾何時,球刀可以沿著程式設定的刀具路徑移動,同時維持與工件表面的平順接觸。
為什麼球刀適合 3D 加工?
當刀具沿著傾斜面或曲面移動時,圓弧刀端可提供不同位置的有效接觸點。
因此,在加工複雜曲面時,球刀特別實用。若使用平刀進行相同加工,可能較容易產生階梯紋或無法形成所需的曲面幾何。
表面品質也會受到步距等參數影響。一般而言,較小的步距可降低相鄰刀具路徑之間的殘留高度,進而改善加工表面,但同時也會增加加工時間。
重要考量:刀具中心附近的切削速度
球刀越接近刀具中心,其有效切削直徑越小,因此有效切削速度也會逐漸下降。在刀具正中心位置,理論上的表面切削速度接近零。
因此,在 3D 加工中,刀具方向、加工策略、進給速度與實際接觸位置都會影響加工表現。現代 CAM 加工策略通常會在可行的情況下,盡量避免讓球刀中心長時間直接參與切削。
因此,在模具與模仁加工中,除了選擇合適的球刀之外,搭配正確的刀具路徑,也有助於提升加工效率與表面品質。
3. 什麼時候適合使用圓鼻刀?
圓鼻刀可視為介於平刀與球刀之間的一種刀型。
其端部仍保有相對平坦的切削面,但外側刀角增加指定的圓弧半徑,以提升刀角強度。
因此,當加工需要平坦表面,但零件內角允許保留一定圓角時,圓鼻刀便是一個合適的選擇。
常見應用包括:
- 口袋加工
- 側銑加工
- 輪廓加工
- 半精加工
- 精加工
- 高硬度材料加工
- 較高切削負荷的加工應用
為什麼要增加刀角圓弧?
傳統平刀的銳利刀角,由於切削力較集中,因此容易承受較大的局部應力。
透過增加刀角圓弧,可以將切削負荷分散至較大的切削刃區域。
這樣的設計通常可帶來以下優點:
- 提升刀刃強度
- 增加抗崩刃能力
- 提升高負荷加工下的耐用性
- 提升加工穩定性
- 有助於延長刀具壽命
對於加工較高硬度材料,或需要長時間重複生產的製造商而言,圓鼻刀可作為標準平刀之外的另一種選擇。
別忽略零件幾何需求
刀具上的圓角,也會反映在加工完成後的零件上。
如果圖面要求銳利的 90 度內角,圓鼻刀便可能無法產生符合要求的幾何。因此,選刀時必須確認刀具圓角尺寸是否符合工件允許的內角半徑。
平刀、球刀與圓鼻刀該怎麼選?
與其單純詢問哪一種立銑刀「最好」,更重要的是確認加工完成後的零件需要呈現什麼樣的幾何,以及材料應如何被移除。
| 建議刀型 | 適用需求 |
|---|---|
| 平刀 | 平底、明確肩部、溝槽、側銑與尺寸控制 |
| 球刀 | 曲面、自由曲面、3D 輪廓、模具與模仁 |
| 圓鼻刀 | 兼具平底加工能力、較高刀角強度,且零件允許保留圓角 |
適合選擇平刀的情況:
- 零件需要平坦底面。
- 需要明確的內角轉折。
- 進行一般溝槽或側銑加工。
- 加工負荷在刀刃可承受範圍內。
- 尺寸輪廓要求比提升刀角強度更重要。
適合選擇球刀的情況:
- 零件包含曲面或自由曲面。
- 進行模具或模仁加工。
- 刀具需要沿著複雜 3D 輪廓加工。
- 需要平順的曲面過渡。
- 主要進行輪廓或曲面精加工。
適合選擇圓鼻刀的情況:
- 需要平底加工能力。
- 零件允許保留小圓角。
- 重視刀刃耐用性。
- 工件硬度較高。
- 加工時承受較高的機械負荷。
- 希望刀角強度高於一般平刀。
工件材質與刀型同樣重要
刀具幾何只是選擇立銑刀時的其中一項條件。
即使兩支立銑刀外型相同,如果其硬質合金基材、塗層、溝槽幾何或刀刃設計是針對不同材料開發,實際加工表現仍可能有很大差異。
例如,加工鋁合金與加工淬硬鋼材,在刀具選擇上的重點便不相同。
鋁合金與其他較軟的非鐵金屬,通常需要較銳利的切削刃與良好的排屑能力;較高硬度的鋼材,則更重視刀刃強度、耐磨性、剛性與適合的刀具塗層。
因此,如果只依照刀具直徑與外型來選擇立銑刀,可能無法獲得理想的加工效果。
億達精密刀具股份有限公司的硬質合金立銑刀系列,依不同加工條件進行規劃,包括 HRC 45 以下、HRC 45~55、HRC 55~65 高硬度加工,以及鋁合金與其他軟質非鐵金屬加工。
您可以進一步查看億達的硬質合金立銑刀產品系列:
將銑削刀具同時配合工件幾何與材料特性進行選擇,才能建立更穩定且可靠的加工基礎。
刃數也是重要選刀條件
確定基本刀型後,刃數也是選擇立銑刀時的重要考量。
刀具刃數會同時影響排屑空間,以及刀具旋轉時參與切削的切削刃數量。
一般而言,較少的刃數可提供較大的排屑空間;較多的刃數則能增加切削刃數量,在排屑條件與加工條件允許的情況下,有助於提升加工效率。
不過,刃數並不是越多越好。
合適的刃數應依下列條件判斷:
- 工件材質
- 刀具直徑
- 切削深度
- 徑向吃刀量
- 機台主軸能力
- 進給速度
- 排屑條件
- 表面品質需求
因此,刀具幾何應被視為一個完整的設計系統,而不是只單獨比較某一項規格。
依照材料硬度選擇立銑刀
工件硬度會直接影響硬質合金刀具的選擇。
隨著材料硬度提高,刀刃也會承受更大的機械與熱負荷。因此,硬質合金基材、塗層、切削幾何與加工參數必須相互搭配。
| 億達系列 | 建議材料範圍/加工方向 | 主要選刀方向 |
|---|---|---|
| Lion King YDS10 | HRC 45 以下材料 | 一般加工用途 |
| Eagle Eye YDH88 | HRC 45~55 | 中高硬度材料加工與高速切削應用 |
| Leopard YDH99 | HRC 55~65 | 高硬度材料加工 |
| Hummingbird YDS33 | 鋁合金與其他軟質非鐵金屬 | 軟質金屬加工與排屑需求 |
例如,億達的 Leopard YDH99 系列是針對 HRC 55~65 高硬度工件所設計,產品包含平刀、球刀、圓鼻刀、重切削立銑刀、不等導程立銑刀與粗銑刀等。
如需查看億達 HRC 55~65 平刀產品,可參考:
這也說明了一個重要觀念:平刀、球刀與圓鼻刀的選擇,不應與工件材料條件分開考量。
實用的立銑刀選擇流程
當需要為新的零件選擇立銑刀時,可以依照以下步驟進行判斷。
步驟 1:確認工件材質
先確認加工材料屬於鋁合金、碳鋼、合金鋼、不鏽鋼、淬硬鋼或其他材料。
步驟 2:確認材料硬度
材料硬度可協助縮小適合的硬質合金基材、塗層與刀刃特性選擇範圍。
步驟 3:確認需要加工的零件特徵
確認加工項目是否包含:
- 平底口袋
- 溝槽
- 垂直側壁
- 曲面
- 3D 輪廓
- 圓角
- 模具型腔
這些條件可以幫助判斷應優先選擇平刀、球刀或圓鼻刀。
步驟 4:評估加工條件
評估機台剛性、主軸轉速、刀具夾持、切削深度、刀具伸出量、冷卻液或氣冷條件,以及排屑能力。
步驟 5:選擇刀徑、刃數與刀具長度
在加工條件允許的情況下,應盡量使用符合加工需求且較短的刀具長度,並搭配適當刀徑。過長的刀具伸出量可能降低剛性並增加振動。
步驟 6:調整切削參數
選定刀具後,再依據材料、刀具幾何、機台條件與加工策略,調整切削速度、進給速度、軸向切深與徑向吃刀量。
常見的立銑刀選擇錯誤
所有加工都使用同一種立銑刀
平刀適合一般銑削加工,但無法取代球刀進行複雜的 3D 曲面加工。
同樣地,如果使用球刀加工平底口袋,不僅可能增加加工時間,也可能無法形成所需的底面幾何。
忽略材料硬度
原本針對軟質或中等硬度材料設計的立銑刀,如果用於明顯更高硬度的工件,可能出現快速磨耗或刀刃損壞。
選擇過長的刀具
較長的刀具可以提供更大的加工深度與延伸距離,但也會降低剛性。若加工並不需要額外延伸長度,使用較短的立銑刀通常有助於提升加工穩定性。
只看刀具直徑
刀具直徑固然重要,但塗層、硬質合金基材、刃槽設計、刀端幾何、刀具長度、材料硬度與加工策略,同樣都會影響實際加工表現。
如何選擇適合加工需求的硬質合金立銑刀
平刀、球刀與圓鼻刀並不是同一種刀具的不同版本,而是各自針對不同加工需求所設計。
平刀適合平面、口袋、溝槽與明確肩部加工。
球刀則適合曲面、三維輪廓以及模具與模仁加工。
圓鼻刀兼具平坦切削面與較高的刀角強度,特別適合重視刀具耐用性與加工穩定性的應用。
最終選刀時,仍應同時考量材料類型、硬度、刃數、刀具長度、機台剛性、切削參數與表面品質要求。
身為硬質合金立銑刀製造商,億達精密刀具股份有限公司提供多種刀具幾何與產品系列,對應不同材料硬度與加工需求。透過將刀具幾何與零件設計、工件材質進行合理搭配,有助於提升加工穩定性、維持一致的零件品質,並更有效發揮刀具性能。
常見問題
平刀與球刀的主要差別是什麼?
平刀具有平坦的切削端部,常用於溝槽、口袋、側銑與平面加工;球刀則具有圓弧狀的刀具端部,更適合曲面、3D 輪廓,以及模具與模仁加工。
圓鼻刀的刀角強度比平刀高嗎?
刀角圓弧有助於分散切削負荷,相較於銳利的平刀刀角,通常能提升刀角強度。不過,實際刀具壽命仍會受到工件材質、硬質合金基材、塗層、切削參數、機台條件與刀具夾持方式影響。
加工高硬度鋼材應該使用哪一種立銑刀?
應依照工件實際硬度與加工方式選擇刀具。億達提供適用於 HRC 45~55 與 HRC 55~65 加工條件的硬質合金立銑刀系列,並包含平刀、球刀與圓鼻刀等不同刀型,以對應不同加工需求。
模具加工適合使用哪一種立銑刀?
球刀廣泛應用於模具型腔與三維輪廓加工,因為圓弧刀端能夠順著曲面進行切削。不過,實際加工過程中,依照模具幾何與加工策略,也可能搭配平刀或圓鼻刀進行粗加工、口袋加工、半精加工或其他製程。