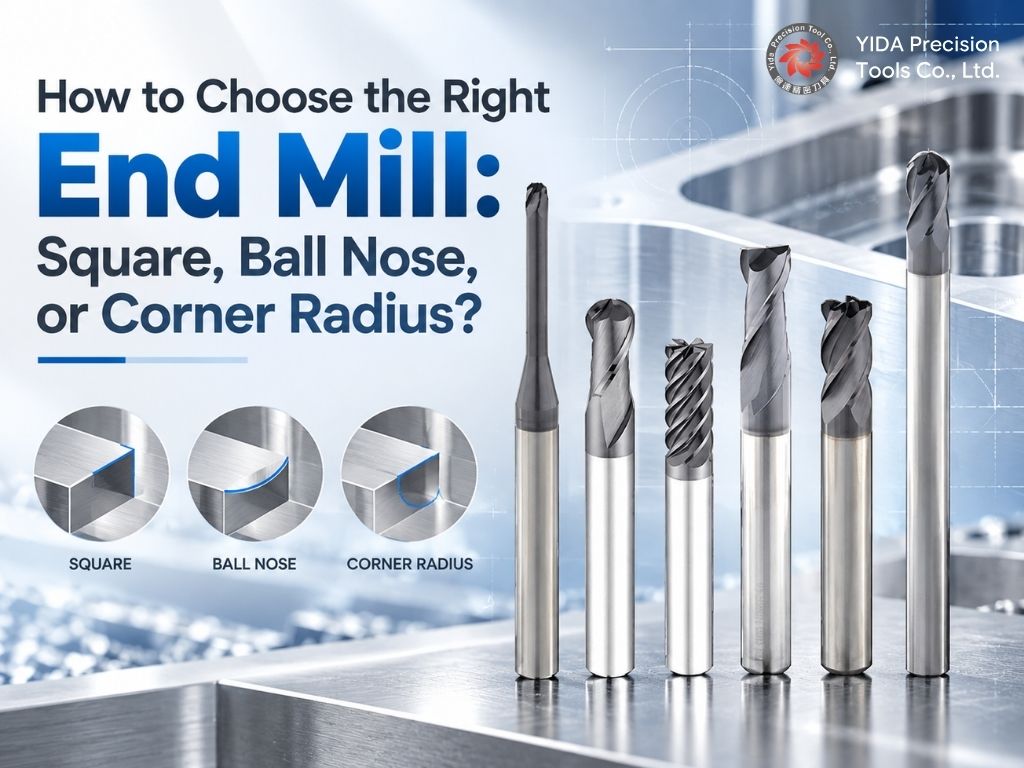
Doğru freze ucunu seçmek sadece doğru çapı seçmekle ilgili bir mesele değildir. Kesici ucun geometrisi, takımın iş parçasıyla nasıl temas ettiğini, üretebileceği özelliği, kesme stabilitesini, yüzey kalitesini ve takım ömrünü doğrudan etkiler.
En yaygın kullanılan frezeleme takımları arasında, kare uçlu frezeler, küresel uçlu frezeler ve köşe yarıçaplı frezeler farklı işleme amaçlarına hizmet eder. Düz tabanlar ve belirgin köşeler gerektiğinde genellikle kare uçlu freze tercih edilir. Küresel uçlu freze, kavisli yüzeyler ve üç boyutlu konturlar için daha uygundur, köşe yarıçaplı freze ise boyutsal doğruluk ve kesici kenar dayanıklılığı arasında bir denge sağlar.
Bu farklılıkları anlamak, üreticilerin her uygulama için tek bir freze ucu kullanmak yerine, gerçek işleme operasyonuna göre karbür takım seçmelerine yardımcı olur.
YIDA Precision Tools olarak, farklı malzemeler, sertlik aralıkları, geometriler ve işleme gereksinimleri için karbür freze uçları üretiyoruz. Bu kılavuz, kare uçlu, küresel uçlu ve köşe yarıçaplı freze uçlarının nasıl farklılık gösterdiğini ve bir freze takımı seçmeden önce hangi faktörlerin dikkate alınması gerektiğini açıklamaktadır.
- Parmak freze nedir?
- Kare uçlu, yuvarlak uçlu ve köşe yarıçaplı freze uçları
- 1. Kare uçlu freze ne zaman kullanılmalıdır?
- 2. Küresel uçlu freze ucu ne zaman kullanılmalıdır?
- 3. Köşe yarıçaplı freze ucu ne zaman kullanılmalıdır?
- Üçü arasında nasıl seçim yaparsınız?
- İş parçasının malzemesi, aletin şekli kadar önemlidir.
- Flüt Sayısını Göz Ardı Etmeyin
- Freze ucunu malzemenin sertliğine uygun seçin.
- Pratik Bir Parmak Freze Seçim Süreci
- Freze ucu seçiminde sık yapılan hatalar
- Doğru Karbür Uçlu Freze Seçimi
- Sıkça Sorulan Sorular
Parmak freze nedir?
Parmak freze, freze makinelerinde ve CNC işleme merkezlerinde iş parçasından malzeme çıkarmak için kullanılan döner bir kesici takımdır. Esas olarak malzemeye eksenel olarak kesim yapmak üzere tasarlanmış geleneksel bir matkaptan farklı olarak, parmak freze, geometrisine ve uygulamasına bağlı olarak hem uç kesici kenarları hem de çevresel olukları ile kesme işlemleri gerçekleştirebilir.
Parmak frezeler genellikle aşağıdaki gibi işlemler için kullanılır:
- Yan frezeleme
- Kanal frezeleme
- Cep işleme
- Kontürleme
- Profil frezeleme
- Yüzey işleme
- Kalıp ve döküm işleme
- Kaba işleme ve ince işleme
Ancak, her freze ucu bu işlemlerin tümü için uygun değildir. Frezeleme takımı seçerken dikkate alınması gereken ilk faktörlerden biri kesici ucun şeklidir. Kare, küresel uçlu ve köşe yarıçaplı geometriler, farklı takım-iş parçası temas koşulları oluşturur ve bu nedenle işleme sırasında farklı davranırlar.
Kare uçlu, yuvarlak uçlu ve köşe yarıçaplı freze uçları
Temel farklılıklar şu şekilde özetlenebilir:
| Uç Freze Tipi | Kesme Ucu Geometrisi | Tipik Uygulamalar | Ana Avantaj |
|---|---|---|---|
| Kare Uçlu Freze | Nispeten keskin köşelere sahip düz kesme ucu | Oluk açma, yan frezeleme, cepler, omuzlar, düz taban özellikleri | Düz yüzeyler ve belirgin köşeler oluşturur. |
| Küresel Uçlu Freze | Tamamen yuvarlak kesim ucu | 3 boyutlu konturlama, kavisli yüzeyler, kalıp ve döküm işleme | Karmaşık kavisli geometrileri sorunsuz bir şekilde takip eder. |
| Köşe Yarıçaplı Uç Freze | Dış köşelerinde yarıçap bulunan düz uç. | Profilleme, cep açma, daha sert malzemeler, yarı işlenmiş ve son işleme | Düz tabanlı işleme yöntemini daha güçlü kesme köşeleriyle birleştirir. |
En uygun seçim, parçanın geometrisine ve işleme amacına bağlıdır.
1. Kare uçlu freze ne zaman kullanılmalıdır?
Kare uçlu freze, düz bir kesme ucuna ve nispeten keskin dış köşelere sahiptir. En çok yönlü freze ucu tasarımlarından biridir ve genel CNC frezeleme işlemlerinde yaygın olarak kullanılır.
Kare uçlu frezeler, özellikle bitmiş parçanın aşağıdaki gereksinimleri karşılaması durumunda kullanışlıdır:
- Düz tabanlı yuvalar
- Düz cepli zeminler
- Düz yan duvarlar
- Belirgin omuzlar
- Yatay ve dikey yüzeyler arasında keskin geçişler.
Örneğin, düz tabanlı dikdörtgen bir oyuk işlenirken, kare uçlu bir freze, kesici kenarın gerekli taban geometrisini verimli bir şekilde oluşturmasına olanak tanır.
Kare Uçlu Frezelerin Avantajları
Kare uçlu frezenin en önemli avantajlarından biri boyut kontrolüdür. Takımın düz bir ucu olduğu için, küresel uçlu takımlarda görülen kavisli profili bırakmadan düz bir işlenmiş yüzey üretebilir.
Kare uçlu frezeler, farklı yiv sayıları, uzunluklar, kesme çapları ve geometrilerde de mevcuttur ve bu da onları çok çeşitli işleme koşullarına uygun hale getirir.
Neleri göz önünde bulundurmalısınız?
Kare uçlu frezenin dış köşesi, yoğun kesme kuvvetlerine maruz kalır. Özellikle daha sert malzemeleri işlerken veya agresif kesme parametreleri kullanırken, zorlu koşullar altında bu köşe, aşınma veya talaşlanmanın daha fazla görülebileceği bir alan haline gelebilir.
Bu nedenle alet seçiminde şunlar dikkate alınmalıdır:
- İş parçası sertliği
- kesme derinliği
- Radyal etkileşim
- Makine rijitliği
- Alet çıkıntısı
- Kesme hızı ve ilerleme hızı
- Gerekli yüzey kalitesi
Kare uçlu freze, genel amaçlı kullanım için mükemmel bir seçimdir, ancak kesme kenarı dayanıklılığının en yüksek öncelik olduğu durumlarda otomatik olarak en iyi araç değildir.
2. Küresel uçlu freze ucu ne zaman kullanılmalıdır?
Küresel uçlu freze ucu tamamen yuvarlak bir kesici uca sahiptir. Takım çapının tamamında düz bir profil oluşturmak yerine, yarıçap, takımın kavisli ve üç boyutlu yüzeyleri takip etmesine olanak tanır.
Bu nedenle, küresel uçlu freze uçları aşağıdaki alanlarda yaygın olarak kullanılmaktadır:
- Kalıp boşlukları
- Ölür
- 3 boyutlu konturlar
- Heykeltıraşlık yüzeyleri
- Yuvarlak oluklar
- Karmaşık bileşen profilleri
- Yarı mamul ve son işlem operasyonları
Bir parça sürekli eğriler veya serbest biçimli geometri içeriyorsa, küresel uçlu freze ucu, iş parçasıyla düzgün teması korurken programlanmış takım yolunu takip edebilir.
Küresel Burun Geometrisinin 3B İşlemede Neden Faydalı Olduğu
Yuvarlak uç, alet eğimli veya kavisli bir yüzey üzerinde hareket ederken birden fazla etkili temas noktası sağlar.
Bu durum, küresel uçlu frezeyi, kare uçlu frezenin basamaklar veya istenmeyen köşeler bırakmadan gerekli geometriyi yeniden üretemediği parçaların işlenmesinde özellikle kullanışlı hale getirir.
Yüzey kalitesi, adım aralığı gibi parametrelere de bağlıdır. Daha küçük bir adım aralığı genellikle bitişik takım yolları arasındaki oyuk yüksekliğini azaltır ve işlenmiş yüzeyi iyileştirebilir, ancak işleme süresini de artırır.
Önemli Bir Husus: Takım Merkezine Yakın Kesme Hızı
Küresel uçlu freze ucunun merkezine doğru etkili kesme hızı azalır çünkü kesme çapı giderek küçülür. Takımın tam merkezinde, teorik yüzey hızı sıfıra yaklaşır.
Bu, takım yönlendirmesinin, işleme stratejisinin, ilerleme hızının ve temas noktasının 3 boyutlu işleme sırasında performansı önemli ölçüde etkileyebileceği anlamına gelir. Modern CAM stratejileri, mümkün olduğunca topun tam merkezinde sürekli kesim yapmaktan kaçınmaya çalışır.
Kalıp ve döküm gibi uygulamalar için, doğru küresel uçlu freze ucunun ve uygun takım yolunun seçilmesi hem işleme verimliliğini hem de yüzey kalitesini artırabilir.
3. Köşe yarıçaplı freze ucu ne zaman kullanılmalıdır?
Köşe yarıçaplı freze ucu, kare uçlu freze ucu ile küresel uçlu freze ucu arasında bir orta yol olarak düşünülebilir.
Aletin kesme ucu nispeten düzdür, ancak dış köşeleri belirli bir yarıçapla güçlendirilmiştir.
Bu geometri, işleme operasyonunda düz bir yüzey gerektiğinde ancak mükemmel keskinlikte bir iç köşeye ihtiyaç duyulmadığında kullanışlı hale gelir.
Tipik uygulama alanları şunlardır:
- Cep işleme
- Yan frezeleme
- Profil oluşturma
- Yarı işlenmiş
- Bitirme
- Sert malzeme işleme
- Daha yüksek kesme yükleri gerektiren uygulamalar
Köşe yarıçapı neden eklenir?
Geleneksel kare uçlu frezenin keskin köşesi, kesme kuvvetlerinin nispeten küçük bir alanda yoğunlaşması nedeniyle önemli bir gerilime maruz kalabilir.
Bir yarıçap eklemek, bu kuvvetlerin daha geniş bir kesme alanı üzerinde dağıtılmasına yardımcı olur.
Bu, çeşitli faydalar sağlayabilir:
- Geliştirilmiş kesme gücü
- Kenar kırılmasına karşı daha yüksek direnç
- Zorlu kesim koşullarında daha iyi dayanıklılık
- Daha istikrarlı işleme
- Potansiyel olarak daha uzun alet ömrü
Daha sert malzemeleri işleyen veya tekrarlanan üretim döngüleri yürüten üreticiler için, bu özellikler köşe yarıçaplı freze ucunu standart kare freze ucuna cazip bir alternatif haline getirebilir.
Kısım Geometrisini Hatırlayın
Takım üzerindeki yarıçap, işlenmiş parçaya da aktarılacaktır.
Çizimde keskin 90 derecelik bir iç köşe gerekiyorsa, köşe yarıçaplı bir freze ucu istenen geometriyi sağlamayabilir. Bu nedenle, belirtilen takım yarıçapı, iş parçasındaki izin verilen köşe yarıçapı ile karşılaştırılmalıdır.
Üçü arasında nasıl seçim yaparsınız?
Hangi freze ucu tipinin "en iyi" olduğunu sormak yerine, bitmiş ürünün nasıl görünmesi gerektiği ve malzemenin nasıl çıkarılması gerektiği sorusunu sormak daha faydalı olacaktır.
| Bu Aracı Seçin | İhtiyacınız Olduğunda |
|---|---|
| Kare Uçlu Freze | Düz tabanlar, belirgin omuzlar, oluk açma, yan frezeleme ve boyut tanımlama |
| Küresel Uçlu Freze | Kavisli yüzeyler, serbest biçimli geometri, 3 boyutlu konturlama, kalıplar ve pres kalıpları |
| Köşe Yarıçaplı Uç Freze | Geliştirilmiş kenar mukavemeti ve izin verilen köşe yarıçapı ile düz taban özelliği. |
Kare uçlu freze ucu şu durumlarda tercih edilmelidir:
- Parçanın düz bir tabana sahip olması gerekiyor.
- Keskin iç geçişler önemlidir.
- Genel kanal açma veya yan frezeleme işlemi yapıyorsunuz.
- İşleme yükü, kesici ucun kapasitesi dahilindedir.
- Boyutsal tanımlama, köşe mukavemetini en üst düzeye çıkarmaktan daha önemlidir.
Aşağıdaki durumlarda küresel uçlu freze ucu tercih edin:
- Parça, kavisli veya serbest biçimli yüzeyler içermektedir.
- Kalıp veya pres kalıpları işliyorsunuz.
- Aletin karmaşık 3 boyutlu konturları takip etmesi gerekir.
- Eğri geometride yumuşak geçişler gereklidir.
- Bu işlem esas olarak konturlama veya yüzey işleme işlemidir.
Köşe yarıçaplı freze ucunu şu durumlarda seçin:
- Düz tabanlı işleme yeteneğine ihtiyacınız var.
- Parçada küçük bir yarıçap kabul edilebilir.
- En üst düzey dayanıklılık önemlidir.
- İş parçası nispeten serttir.
- Bu işlem daha yüksek mekanik yüklere maruz kalmayı içerir.
- Geleneksel kare uçlu frezenin sağlayabileceğinden daha fazla kenar dayanıklılığı istiyorsunuz.
İş parçasının malzemesi, aletin şekli kadar önemlidir.
Kesme geometrisi, freze ucu seçiminin yalnızca bir parçasıdır.
Dış şekli aynı olan iki freze ucu, karbür alt tabakaları, kaplamaları, oluk geometrileri veya kesici kenar tasarımları farklı malzemeler için tasarlanmışsa çok farklı performans gösterebilir.
Örneğin, alüminyumun işlenmesi, sertleştirilmiş çeliğin işlenmesinden farklı öncelikler gerektirir.
Alüminyum ve diğer yumuşak demir dışı metaller genellikle keskin kesici kenarlardan ve etkili talaş tahliyesinden fayda görür. Daha sert çelikler ise daha yüksek kesici kenar mukavemeti, aşınma direnci, rijitlik ve uygun takım kaplamaları gerektirir.
Bu nedenle, freze ucunu yalnızca çap ve şekle göre seçmek, düşük işleme performansına yol açabilir.
YIDA'da, karbür freze uçlarımız, HRC 45'in altındaki malzemeler, HRC 45 ile 55 arasındaki malzemeler, HRC 55-65 aralığındaki yüksek sertlik uygulamaları ve yumuşak demir dışı metallerin işlenmesi de dahil olmak üzere farklı işleme gereksinimlerine göre düzenlenmiştir.
YIDA'nın başlıca karbür uçlu freze serisini buradan inceleyebilirsiniz:
Frezeleme takımının hem gerekli geometriye hem de iş parçası malzemesine uygun olması, işleme performansı için daha güvenilir bir temel sağlar.
Flüt Sayısını Göz Ardı Etmeyin
Temel freze ucu şekli seçildikten sonra, yiv sayısı da önemli bir husus haline gelir.
Yiv sayısı hem talaş boşluğunu hem de dönüş sırasında devreye giren kesici kenar sayısını etkiler.
Genel olarak, daha az yiv sayısı, talaş tahliyesi için kesici kenarlar arasında daha fazla alan sağlarken, daha yüksek yiv sayısı daha fazla kesici kenar sağlayabilir ve talaş tahliyesi ve uygulama koşulları izin verdiğinde verimli işlemeyi destekleyebilir.
Ancak, daha fazla flütün her zaman daha iyi olduğu yönünde evrensel bir kural yoktur.
Uygun flüt sayısı aşağıdaki faktörlere bağlıdır:
- İş parçası malzemesi
- Alet çapı
- Kesme derinliği
- Radyal etkileşim
- Makine mili kapasitesi
- Besleme hızı
- Çip tahliyesi
- Yüzey bitirme gereksinimleri
Bu nedenle, takım geometrisi, tek tek özelliklerin izole bir şekilde değerlendirilmesi yerine, eksiksiz bir sistem olarak ele alınmalıdır.
Freze ucunu malzemenin sertliğine uygun seçin.
İş parçasının sertliği, karbür takım seçiminde büyük bir etkiye sahiptir.
Sertlik arttıkça, kesici kenar daha büyük mekanik ve termal taleplere maruz kalır. Bu nedenle, karbür alt tabaka, kaplama, kesme geometrisi ve işleme parametreleri birlikte çalışmalıdır.
| YIDA Serisi | Önerilen Malzeme Aralığı / Yönü | Tipik Seçim Odak Noktası |
|---|---|---|
| Aslan Kral YDS10 | HRC 45'in altındaki malzemeler | Genel amaçlı işleme |
| Kartal Gözü YDH88 | HRC 45–55 | Orta ve sert malzemelerin işlenmesi ve yüksek hızlı kesme uygulamaları |
| Leopar YDH99 | HRC 55–65 | Yüksek sertlikteki malzemelerin işlenmesi |
| Sinekkuşu YDS33 | Alüminyum ve diğer yumuşak demir dışı metaller | Yumuşak metal işleme ve talaş tahliyesi |
Örneğin, YIDA'nın Leopard YDH99 serisi, HRC 55-65 aralığındaki yüksek sertlikteki iş parçaları için tasarlanmıştır ve kare uçlu frezeler, küresel uçlu frezeler, köşe yarıçaplı frezeler, ağır kesim frezeleri, eşit olmayan helis uçlu frezeler ve kaba işleme frezelerini içerir.
YIDA'nın HRC 55–65 kare uçlu freze serisine bir örnek için şunlara bakın:
Bu, önemli bir noktayı ortaya koyuyor: kare, yuvarlak burun ve köşe yarıçapı arasındaki seçim, malzeme seçiminden ayrı tutulmamalıdır.
Pratik Bir Parmak Freze Seçim Süreci
Yeni bir parça için freze ucu değerlendirirken, aşağıdaki sıralama seçim sürecini basitleştirebilir.
Adım 1: İş Parçasının Malzemesini Belirleyin
İşlediğiniz malzemenin alüminyum, karbon çeliği, alaşımlı çelik, paslanmaz çelik, sertleştirilmiş çelik veya başka bir malzeme olup olmadığını belirleyin.
Adım 2: Malzemenin Sertliğini Belirleyin
Sertlik, gerekli karbür kalitesini, kaplamayı ve kesici kenar özelliklerini belirlemeye yardımcı olur.
3. Adım: İşlenecek Özelliği Belirleyin
Operasyonun aşağıdakileri içerip içermediğini sorun:
- düz bir cep
- Bir yuva
- Düz bir duvar
- Eğri bir yüzey
- 3 boyutlu bir kontur
- Bir köşe yarıçapı
- Bir kalıp boşluğu
Bu, kare uçlu, küresel uçlu veya köşe yarıçaplı freze ucunun en uygun başlangıç noktası olup olmadığını belirlemeye yardımcı olacaktır.
Adım 4: Kesim Koşullarını Değerlendirin
Makine rijitliğini, iş mili hızını, takım tutma sistemini, kesme derinliğini, takım çıkıntısını, soğutma sıvısı veya hava beslemesini ve talaş tahliyesini göz önünde bulundurun.
Adım 5: Çapı, Oluk Sayısını ve Takım Uzunluğunu Seçin
İşleme koşulları izin verdiği sürece, gerekli özellik için mümkün olan en kısa takım uzunluğunu ve uygun çapı kullanın. Aşırı takım çıkıntısı rijitliği azaltabilir ve titreşimi artırabilir.
Adım 6: Kesme Parametrelerini Optimize Edin
Takım seçildikten sonra, kesme hızı, ilerleme hızı, eksenel derinlik ve radyal temas, malzemeye, kesici geometrisine, makineye ve işleme stratejisine göre ayarlanmalıdır.
Freze ucu seçiminde sık yapılan hatalar
Her işlem için tek bir freze ucu kullanmak
Kare uçlu freze, genel frezeleme işlemlerinde iyi performans gösterebilir ancak karmaşık 3 boyutlu konturlama işlemlerinde küresel uçlu frezenin yerini tutamaz.
Benzer şekilde, düz tabanlı bir oyuk için küresel uçlu freze ucu kullanmak gereksiz işleme süresine neden olabilir ve uygun olmayan bir taban geometrisi bırakabilir.
Malzeme Sertliğini Göz Ardı Etmek
Genel olarak yumuşak veya orta sertlikteki malzemeler için tasarlanmış bir freze ucu, önemli ölçüde daha sert iş parçalarında kullanıldığında hızlı aşınma veya kesici kenar arızası yaşayabilir.
Aşırı Alet Uzunluğu Seçimi
Daha uzun bir takım, ek erişim sağlar ancak aynı zamanda rijitliği de azaltır. Ek erişime ihtiyaç duyulmadığında, daha kısa bir freze ucu seçmek işleme stabilitesini artırmaya yardımcı olabilir.
Sadece Takım Çapına Odaklanmak
Çap önemlidir, ancak kaplama, karbür kalitesi, oluk tasarımı, uç geometrisi, takım uzunluğu, malzeme sertliği ve işleme stratejisi de performansı etkileyebilir.
Uygulamanız İçin Doğru Karbür Uçlu Freze Seçimi
Kare uçlu, küresel uçlu ve köşe yarıçaplı freze uçları, aynı kesici takımın birbirinin yerine kullanılabilen versiyonları değildir. Her bir geometri, farklı bir işleme sorununu çözmek için tasarlanmıştır.
Kare uçlu freze , düz yüzeyler, oyuklar, kanallar ve belirgin omuzlar için pratik bir seçimdir.
Küresel uçlu freze ucu, kavisli yüzeyler, üç boyutlu konturlama ve kalıp uygulamaları için tasarlanmıştır.
Köşe yarıçaplı freze ucu, düz bir kesme profilini güçlendirilmiş bir kesme köşesiyle birleştirerek, kenar mukavemeti ve işleme stabilitesinin önemli olduğu durumlarda özellikle kullanışlı hale gelir.
Son karar verilirken malzeme türü, sertlik, yiv sayısı, takım uzunluğu, makine rijitliği, kesme parametreleri ve istenen yüzey kalitesi de dikkate alınmalıdır.
Karbür freze ucu üreticisi olarak YIDA Precision Tools , farklı malzeme sertlik aralıkları ve işleme gereksinimleri için çeşitli freze ucu geometrileri ve ürün serileri sunmaktadır. Üreticiler, kesme geometrisini hem parça tasarımına hem de iş parçası malzemesine uygun hale getirerek daha istikrarlı işleme, tutarlı parça kalitesi ve kesici takımlarının daha etkili kullanımını sağlayabilirler.
Doğru freze ucunu seçmekte yardıma mı ihtiyacınız var?
İş parçası malzemesi, sertliği, işleme özelliği, takım boyutları ve çalışma gereksinimlerinizle ilgili bilgileri YIDA Precision Tools'a iletin. Ekibimiz, uygulamanız için uygun bir karbür freze ucu belirlemenize yardımcı olabilir.
Sıkça Sorulan Sorular
Kare uçlu freze ile küresel uçlu freze arasındaki temel fark nedir?
Kare uçlu freze, düz bir kesme ucuna sahiptir ve genellikle kanal açma, cep açma, yan frezeleme ve düz yüzeyler için kullanılır. Küresel uçlu freze ise yuvarlak bir kesme ucuna sahiptir ve kavisli yüzeyler, 3 boyutlu konturlar ve kalıp işleme için daha uygundur.
Köşe yarıçaplı freze ucu, kare freze ucundan daha mı güçlüdür?
Kesme köşesindeki yarıçap, kesme kuvvetlerinin dağıtılmasına yardımcı olur ve keskin kare bir köşeye kıyasla kenar mukavemetini artırabilir. Gerçek takım ömrü yine de iş parçası malzemesine, karbür kalitesine, kaplamaya, kesme parametrelerine, makine koşullarına ve takım tutma yöntemine bağlıdır.
Sertleştirilmiş çelik için hangi freze ucunu kullanmalıyım?
Doğru takım, iş parçasının gerçek sertliğine ve işleme operasyonuna bağlıdır. YIDA, farklı işleme gereksinimleri için kare, küresel uçlu ve köşe yarıçaplı geometrilere sahip, HRC 45–55 ve HRC 55–65 uygulamaları için özel karbür freze uçları serisi sunmaktadır.
Kalıp işleme için en iyi freze ucu hangisidir?
Yuvarlak uçlu freze uçları, yuvarlak kesme profilleri sayesinde kavisli yüzeyleri takip edebildikleri için kalıp boşluklarında ve üç boyutlu konturlamada yaygın olarak kullanılır. Köşe yarıçaplı ve kare uçlu freze uçları ise kalıp geometrisine ve işleme stratejisine bağlı olarak kaba işleme, cep açma, yarı ince işleme veya diğer aşamalarda da kullanılabilir.