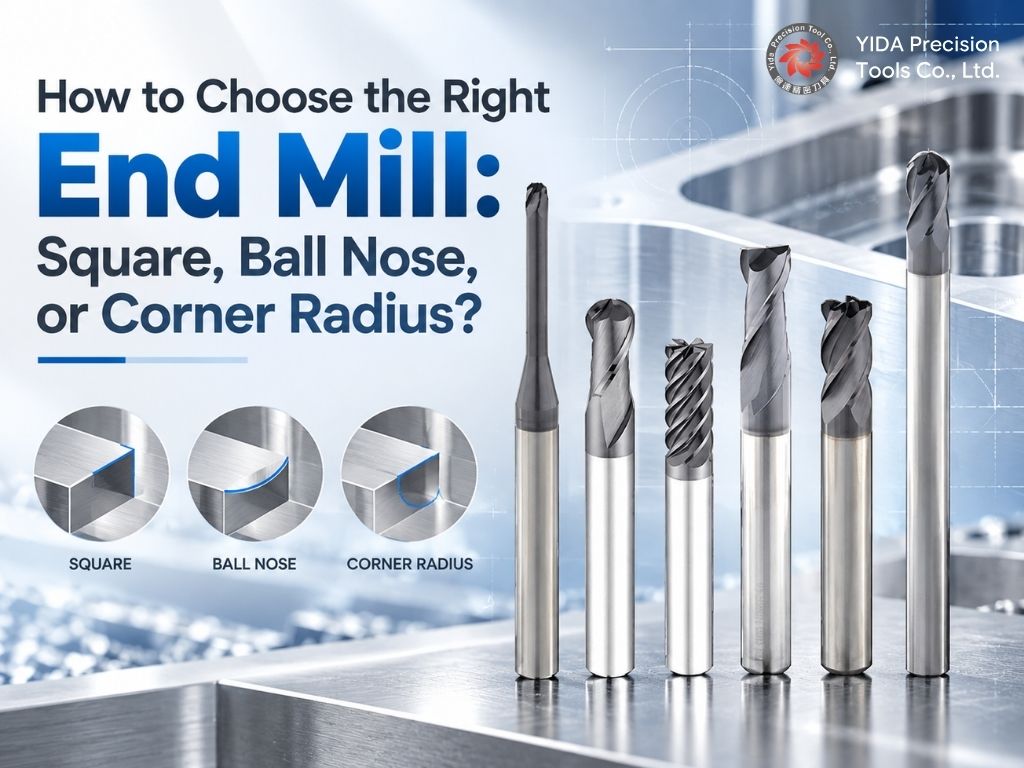
Việc lựa chọn dao phay ngón phù hợp không chỉ đơn thuần là chọn đường kính chính xác. Hình dạng hình học ở đầu cắt có ảnh hưởng trực tiếp đến cách dao tiếp xúc với phôi, loại chi tiết có thể tạo ra, độ ổn định khi cắt, chất lượng bề mặt và tuổi thọ của dao.
Trong số các loại dao phay được sử dụng phổ biến nhất, dao phay đầu vuông, dao phay đầu cầu và dao phay góc bo tròn đều phục vụ các mục đích gia công khác nhau. Dao phay đầu vuông thường được lựa chọn khi cần tạo đáy phẳng và các góc được xác định rõ ràng. Dao phay đầu cầu phù hợp hơn cho các bề mặt cong và các đường viền ba chiều, trong khi dao phay góc bo tròn mang lại sự cân bằng giữa độ chính xác về kích thước và độ bền của lưỡi cắt.
Hiểu rõ những khác biệt này giúp các nhà sản xuất lựa chọn dụng cụ cắt cacbua phù hợp với thao tác gia công thực tế, thay vì chỉ dựa vào một loại dao phay duy nhất cho mọi ứng dụng.
Tại YIDA Precision Tools, chúng tôi sản xuất dao phay ngón carbide cho nhiều loại vật liệu, độ cứng, hình dạng và yêu cầu gia công khác nhau. Hướng dẫn này giải thích sự khác biệt giữa dao phay ngón vuông, mũi cầu và góc bo tròn, cũng như những yếu tố cần xem xét trước khi lựa chọn dụng cụ phay.
- Dao phay đầu là gì?
- So sánh giữa dao phay đầu vuông, đầu tròn và đầu bo tròn góc.
- 1. Khi nào nên sử dụng dao phay đầu vuông?
- 2. Khi nào nên sử dụng dao phay đầu tròn?
- 3. Khi nào nên sử dụng dao phay đầu có bán kính góc?
- Làm sao để lựa chọn giữa ba lựa chọn này?
- Vật liệu phôi gia công cũng quan trọng như hình dạng dụng cụ.
- Đừng bỏ qua số lượng sáo
- Chọn mũi phay phù hợp với độ cứng của vật liệu.
- Quy trình lựa chọn dao phay thực tiễn
- Những sai lầm thường gặp khi chọn dao phay đầu
- Lựa chọn dao phay đầu hợp kim phù hợp
- Câu hỏi thường gặp
Dao phay đầu là gì?
Dao phay ngón là một dụng cụ cắt quay được sử dụng trong máy phay và trung tâm gia công CNC để loại bỏ vật liệu khỏi phôi. Không giống như mũi khoan thông thường chủ yếu được thiết kế để cắt theo trục vào vật liệu, dao phay ngón có thể thực hiện các thao tác cắt bằng cả lưỡi cắt đầu và rãnh chu vi, tùy thuộc vào hình dạng và ứng dụng của nó.
Dao phay ngón thường được sử dụng cho các thao tác như:
- Gia công cạnh
- Gia công rãnh
- Gia công bỏ túi
- Tạo đường nét
- Gia công định hình
- Hoàn thiện bề mặt
- Gia công khuôn mẫu
- Gia công thô và gia công hoàn thiện
Tuy nhiên, không phải mọi dao phay đều phù hợp với tất cả các thao tác này. Hình dạng của đầu cắt là một trong những yếu tố đầu tiên cần xem xét khi lựa chọn dụng cụ phay. Các hình dạng vuông, đầu cầu và bán kính góc tạo ra các điều kiện tiếp xúc giữa dụng cụ và phôi khác nhau, do đó, chúng hoạt động khác nhau trong quá trình gia công.
So sánh giữa dao phay đầu vuông, đầu tròn và đầu bo tròn góc.
Những điểm khác biệt cơ bản có thể được tóm tắt như sau:
| Loại dao phay đầu | Hình học tiên tiến | Ứng dụng điển hình | Ưu điểm chính |
|---|---|---|---|
| Dao phay đầu vuông | Đầu cắt phẳng với các góc tương đối sắc bén | Cắt rãnh, phay cạnh, tạo hốc, gờ, đáy phẳng | Tạo ra các bề mặt phẳng và các góc được xác định rõ ràng. |
| Dao phay đầu bi | Đầu cắt được bo tròn hoàn toàn | Gia công đường viền 3D, bề mặt cong, gia công khuôn mẫu. | Tuân theo hình học cong phức tạp một cách mượt mà |
| Dao phay đầu bo tròn góc | Đầu phẳng với bán kính ở các góc ngoài. | Tạo hình, khoét rãnh, vật liệu cứng hơn, gia công bán thành phẩm và thành phẩm | Kết hợp gia công đáy phẳng với các góc cắt chắc chắn hơn. |
Sự lựa chọn tốt nhất phụ thuộc vào hình dạng hình học của chi tiết và mục tiêu gia công.
1. Khi nào nên sử dụng dao phay đầu vuông?
Dao phay đầu vuông có đầu cắt phẳng và các góc ngoài tương đối sắc bén. Đây là một trong những thiết kế dao phay đầu đa năng nhất và được sử dụng rộng rãi trong gia công phay CNC nói chung.
Dao phay đầu vuông đặc biệt hữu ích khi chi tiết thành phẩm yêu cầu:
- Khe đáy phẳng
- Sàn phẳng có ngăn kéo
- Tường bên thẳng
- Vai được định hình rõ nét
- Sự chuyển tiếp đột ngột giữa các bề mặt nằm ngang và thẳng đứng.
Ví dụ, khi gia công một hốc hình chữ nhật có đáy phẳng, dao phay đầu vuông cho phép lưỡi cắt tạo ra hình dạng đáy cần thiết một cách hiệu quả.
Ưu điểm của dao phay đầu vuông
Một trong những ưu điểm chính của dao phay đầu vuông là khả năng kiểm soát kích thước. Vì dụng cụ này có đầu phẳng, nó có thể tạo ra bề mặt gia công phẳng mà không để lại đường cong như ở dao phay đầu tròn.
Dao phay đầu vuông cũng có nhiều loại với số rãnh, chiều dài, đường kính cắt và hình dạng khác nhau, phù hợp với nhiều điều kiện gia công khác nhau.
Bạn nên cân nhắc điều gì?
Góc ngoài của dao phay vuông chịu lực cắt tập trung. Trong điều kiện khắc nghiệt, đặc biệt khi gia công các vật liệu cứng hơn hoặc sử dụng các thông số cắt mạnh, góc này có thể trở thành khu vực bị mài mòn hoặc sứt mẻ nhiều hơn.
Do đó, việc lựa chọn công cụ cần xem xét các yếu tố sau:
- Độ cứng của phôi
- Độ sâu cắt
- Sự tham gia xuyên tâm
- Độ cứng của máy
- Phần nhô ra của dụng cụ
- Tốc độ cắt và bước tiến
- Yêu cầu hoàn thiện bề mặt
Dao phay đầu vuông là một lựa chọn tuyệt vời cho mục đích sử dụng đa năng, nhưng nó không tự động trở thành công cụ tốt nhất khi độ bền của lưỡi cắt là ưu tiên hàng đầu.
2. Khi nào nên sử dụng dao phay đầu tròn?
Dao phay cầu có đầu cắt được bo tròn hoàn toàn. Thay vì tạo ra một mặt phẳng trên toàn bộ đường kính dụng cụ, bán kính này cho phép dụng cụ bám sát các bề mặt cong và ba chiều.
Vì lý do này, dao phay đầu tròn được sử dụng rộng rãi trong:
- Các khoang khuôn
- Chết
- Đường viền 3D
- Bề mặt điêu khắc
- Rãnh tròn
- Hồ sơ thành phần phức tạp
- Các hoạt động bán thành phẩm và thành phẩm
Khi chi tiết có các đường cong liên tục hoặc hình dạng tự do, dao phay cầu có thể bám sát đường chạy dao đã lập trình trong khi vẫn duy trì tiếp xúc trơn tru với phôi.
Vì sao hình dạng đầu bi lại hiệu quả trong gia công 3D
Đầu được bo tròn tạo ra nhiều điểm tiếp xúc hiệu quả khi dụng cụ di chuyển trên bề mặt nghiêng hoặc cong.
Điều này làm cho dao phay đầu tròn đặc biệt hữu ích cho việc gia công các chi tiết mà dao phay đầu vuông không thể tạo ra hình dạng yêu cầu mà không để lại các bậc thang hoặc các góc không mong muốn.
Chất lượng bề mặt cũng phụ thuộc vào các thông số như bước tiến dao. Bước tiến dao nhỏ hơn thường làm giảm chiều cao vết lõm giữa các đường chạy dao liền kề và có thể cải thiện bề mặt hoàn thiện, mặc dù điều này cũng làm tăng thời gian gia công.
Một điểm cần lưu ý quan trọng: Tốc độ cắt gần tâm dụng cụ
Tốc độ cắt hiệu dụng giảm dần về phía tâm của dao phay cầu vì đường kính cắt ngày càng nhỏ. Tại chính giữa dụng cụ, tốc độ bề mặt lý thuyết tiến đến gần bằng không.
Điều này có nghĩa là hướng đặt dụng cụ, chiến lược gia công, tốc độ tiến dao và điểm tiếp xúc có thể ảnh hưởng đáng kể đến hiệu suất trong quá trình gia công 3D. Các chiến lược CAM hiện đại thường cố gắng tránh cắt liên tục trực tiếp tại tâm của quả cầu bất cứ khi nào có thể.
Đối với các ứng dụng như gia công khuôn mẫu, việc lựa chọn dao phay cầu phù hợp cùng với đường chạy dao thích hợp có thể cải thiện cả hiệu quả gia công và chất lượng bề mặt.
3. Khi nào nên sử dụng dao phay đầu có bán kính góc?
Dao phay đầu vát góc có thể được coi là sự dung hòa giữa dao phay đầu vuông và dao phay đầu tròn.
Công cụ này duy trì phần đầu cắt tương đối phẳng, nhưng các góc ngoài được gia cố bằng bán kính xác định.
Hình dạng hình học này rất hữu ích khi thao tác gia công yêu cầu bề mặt phẳng nhưng không cần góc trong hoàn toàn sắc nét.
Các ứng dụng điển hình bao gồm:
- Gia công bỏ túi
- Gia công cạnh
- Lập hồ sơ
- Bán thành phẩm
- Hoàn thành
- Gia công vật liệu cứng
- Các ứng dụng liên quan đến tải trọng cắt cao hơn
Tại sao cần thêm bán kính góc?
Góc nhọn của dao phay đầu vuông thông thường có thể chịu ứng suất đáng kể vì lực cắt tập trung trong một diện tích tương đối nhỏ.
Việc đưa vào bán kính giúp phân tán các lực này trên một diện tích lớn hơn ở khu vực tiên tiến.
Điều này có thể mang lại một số lợi ích:
- Tăng cường sức mạnh vượt trội
- Khả năng chống sứt mẻ cạnh tốt hơn
- Độ bền tốt hơn trong điều kiện cắt khắc nghiệt.
- Gia công ổn định hơn
- Tuổi thọ dụng cụ có thể dài hơn
Đối với các nhà sản xuất gia công vật liệu cứng hơn hoặc thực hiện các chu kỳ sản xuất lặp đi lặp lại, những đặc điểm này có thể làm cho dao phay đầu có bán kính góc trở thành một lựa chọn hấp dẫn thay thế cho dao phay đầu vuông tiêu chuẩn.
Hãy nhớ hình học của các bộ phận.
Bán kính của dụng cụ cũng sẽ được truyền sang chi tiết gia công.
Nếu bản vẽ yêu cầu góc trong 90 độ sắc nét, dao phay đầu có bán kính góc có thể không tạo ra hình dạng yêu cầu. Do đó, bán kính dao được chỉ định phải được kiểm tra so với bán kính góc cho phép trên phôi.
Làm sao để lựa chọn giữa ba lựa chọn này?
Thay vì hỏi loại dao phay nào là “tốt nhất”, sẽ hữu ích hơn nếu hỏi sản phẩm hoàn thiện cần có hình dạng như thế nào và vật liệu cần được loại bỏ ra sao.
| Chọn công cụ này | Khi bạn cần |
|---|---|
| Dao phay đầu vuông | Đáy phẳng, vai định hình, xẻ rãnh, phay cạnh và định nghĩa kích thước |
| Dao phay đầu bi | Các bề mặt cong, hình học tự do, tạo hình 3D, khuôn và khuôn dập |
| Dao phay đầu bo tròn góc | Khả năng tạo đáy phẳng với độ bền cạnh được cải thiện và bán kính góc cho phép. |
Chọn dao phay đầu vuông khi:
- Chi tiết này cần có đáy phẳng.
- Sự chuyển đổi nội bộ đột ngột rất quan trọng.
- Bạn đang thực hiện gia công rãnh hoặc phay cạnh thông thường.
- Tải trọng gia công nằm trong khả năng của lưỡi cắt.
- Việc xác định kích thước chính xác quan trọng hơn việc tối đa hóa độ bền của các góc.
Chọn dao phay cầu khi:
- Chi tiết này chứa các bề mặt cong hoặc có hình dạng tự do.
- Bạn đang gia công khuôn mẫu hoặc khuôn dập.
- Công cụ này phải tuân theo các đường viền 3D phức tạp.
- Cần có sự chuyển tiếp mượt mà giữa các hình học cong.
- Công đoạn chính là tạo hình hoặc hoàn thiện bề mặt.
Chọn dao phay đầu bo tròn góc khi:
- Bạn cần khả năng gia công đáy phẳng.
- Bán kính nhỏ là chấp nhận được đối với linh kiện này.
- Độ bền vượt trội là điều quan trọng.
- Vật liệu gia công tương đối cứng.
- Quá trình vận hành liên quan đến tải trọng cơ học cao hơn.
- Bạn muốn độ bền cạnh cao hơn so với loại dao phay đầu vuông thông thường.
Vật liệu phôi gia công cũng quan trọng như hình dạng dụng cụ.
Hình dạng cắt chỉ là một phần trong việc lựa chọn dao phay ngón.
Hai mũi phay có hình dạng bên ngoài giống nhau có thể hoạt động rất khác nhau nếu chất nền cacbua, lớp phủ, hình dạng rãnh hoặc thiết kế lưỡi cắt của chúng được thiết kế cho các vật liệu khác nhau.
Ví dụ, gia công nhôm đòi hỏi những ưu tiên khác so với gia công thép đã tôi cứng.
Nhôm và các kim loại màu mềm khác thường có lợi khi gia công bằng lưỡi cắt sắc bén và khả năng thoát phoi hiệu quả. Ngược lại, thép cứng hơn đòi hỏi độ bền lưỡi cắt cao hơn, khả năng chống mài mòn, độ cứng vững và lớp phủ dụng cụ phù hợp.
Đây là lý do tại sao việc lựa chọn dao phay chỉ dựa trên đường kính và hình dạng có thể dẫn đến hiệu suất gia công kém.
Tại YIDA, các dòng dao phay ngón carbide của chúng tôi được phân loại theo các yêu cầu gia công khác nhau, bao gồm vật liệu có độ cứng dưới HRC 45, vật liệu có độ cứng từ HRC 45 đến 55, các ứng dụng có độ cứng cao trong phạm vi HRC 55–65 và gia công kim loại màu mềm.
Bạn có thể tìm hiểu thêm về dòng sản phẩm dao phay ngón carbide chính của YIDA tại đây:
Việc lựa chọn dụng cụ phay phù hợp với cả hình dạng yêu cầu và vật liệu phôi sẽ tạo nền tảng đáng tin cậy hơn cho hiệu suất gia công.
Đừng bỏ qua số lượng sáo
Sau khi đã chọn được hình dạng cơ bản của dao phay, số lượng rãnh trở thành một yếu tố quan trọng khác cần xem xét.
Số lượng rãnh xoắn ảnh hưởng đến cả không gian chứa phoi và số lượng lưỡi cắt tham gia vào quá trình quay.
Nhìn chung, số rãnh ít hơn sẽ tạo ra nhiều không gian hơn giữa các cạnh cắt để thoát phoi, trong khi số rãnh nhiều hơn có thể tạo ra nhiều cạnh cắt hơn và hỗ trợ gia công hiệu quả khi điều kiện thoát phoi và ứng dụng cho phép.
Tuy nhiên, không có quy tắc chung nào khẳng định rằng càng nhiều sáo càng tốt.
Số lượng sáo phù hợp phụ thuộc vào nhiều yếu tố, bao gồm:
- Vật liệu phôi
- Đường kính dụng cụ
- Độ sâu cắt
- Sự tham gia xuyên tâm
- Khả năng trục chính của máy
- Tốc độ cấp liệu
- Sơ tán chip
- Yêu cầu về độ hoàn thiện bề mặt
Do đó, hình dạng hình học của dụng cụ nên được xem xét như một hệ thống hoàn chỉnh chứ không phải là đánh giá từng thông số kỹ thuật riêng lẻ.
Chọn mũi phay phù hợp với độ cứng của vật liệu.
Độ cứng của phôi gia công có ảnh hưởng lớn đến việc lựa chọn dụng cụ cắt bằng cacbua.
Khi độ cứng tăng lên, lưỡi cắt phải chịu những yêu cầu cơ học và nhiệt độ cao hơn. Do đó, chất nền cacbua, lớp phủ, hình dạng lưỡi cắt và các thông số gia công phải phối hợp nhịp nhàng với nhau.
| Dòng sản phẩm YIDA | Phạm vi/Hướng vật liệu được đề xuất | Trọng tâm lựa chọn điển hình |
|---|---|---|
| Vua Sư Tử YDS10 | Vật liệu có độ cứng dưới HRC 45 | Gia công đa năng |
| Mắt Đại Bàng YDH88 | HRC 45–55 | Gia công vật liệu có độ cứng trung bình đến cao và các ứng dụng cắt tốc độ cao. |
| Báo đốm YDH99 | HRC 55–65 | Gia công vật liệu có độ cứng cao |
| Chim ruồi YDS33 | Nhôm và các kim loại mềm không chứa sắt khác | Gia công kim loại mềm và hút phoi |
Ví dụ, dòng Leopard YDH99 của YIDA được thiết kế cho các chi tiết gia công có độ cứng cao trong phạm vi HRC 55–65 và bao gồm các loại dao phay đầu vuông, dao phay đầu cầu, dao phay góc bo tròn, dao phay cắt nặng, dao phay xoắn không đều và dao phay thô.
Để xem ví dụ về dòng dao phay vuông có độ cứng HRC 55–65 của YIDA, hãy xem:
Điều này minh họa một điểm quan trọng: việc lựa chọn giữa mũi vuông, mũi tròn và góc bo tròn không nên tách rời khỏi việc lựa chọn vật liệu.
Quy trình lựa chọn dao phay thực tiễn
Khi đánh giá một mũi phay cho một chi tiết mới, trình tự sau đây có thể đơn giản hóa quá trình lựa chọn.
Bước 1: Xác định vật liệu phôi
Hãy xác định xem bạn đang gia công nhôm, thép carbon, thép hợp kim, thép không gỉ, thép tôi cứng hay vật liệu khác.
Bước 2: Xác định độ cứng của vật liệu
Độ cứng giúp thu hẹp phạm vi lựa chọn loại cacbua, lớp phủ và đặc tính lưỡi cắt cần thiết.
Bước 3: Xác định chi tiết cần gia công
Hãy hỏi xem hoạt động đó có liên quan đến những điều sau đây không:
- Một túi phẳng
- Một khe cắm
- Một bức tường thẳng
- Một bề mặt cong
- Đường viền 3D
- Bán kính góc
- Một khoang khuôn
Điều này sẽ giúp xác định xem dao phay đầu vuông, đầu tròn hay đầu bo tròn là điểm khởi đầu phù hợp nhất.
Bước 4: Đánh giá điều kiện cắt
Cần xem xét độ cứng vững của máy, tốc độ trục chính, kẹp dụng cụ, chiều sâu cắt, độ nhô ra của dụng cụ, hệ thống cấp chất làm mát hoặc khí nén, và hệ thống thoát phoi.
Bước 5: Chọn đường kính, số rãnh và chiều dài dụng cụ
Nên sử dụng chiều dài dao ngắn nhất có thể và đường kính phù hợp với chi tiết cần gia công bất cứ khi nào điều kiện gia công cho phép. Phần dao nhô ra quá mức có thể làm giảm độ cứng vững và tăng độ rung.
Bước 6: Tối ưu hóa các thông số cắt
Sau khi chọn dụng cụ, tốc độ cắt, tốc độ tiến dao, chiều sâu trục và độ ăn khớp hướng tâm cần được điều chỉnh cho phù hợp với vật liệu, hình dạng dao cắt, máy móc và chiến lược gia công.
Những sai lầm thường gặp khi chọn dao phay đầu
Sử dụng một mũi phay duy nhất cho mọi thao tác.
Dao phay đầu vuông có thể hoạt động tốt trong các công việc phay thông thường nhưng sẽ không thể thay thế dao phay đầu tròn trong việc gia công các đường viền 3D phức tạp.
Tương tự, việc sử dụng dao phay đầu tròn để tạo hốc đáy phẳng có thể làm tăng thêm thời gian gia công không cần thiết và tạo ra hình dạng đáy không phù hợp.
Bỏ qua độ cứng của vật liệu
Dao phay ngón được thiết kế cho các vật liệu mềm hoặc cứng vừa phải thông thường có thể bị mòn nhanh hoặc gãy lưỡi cắt khi sử dụng trên các chi tiết gia công cứng hơn đáng kể.
Lựa chọn chiều dài dụng cụ quá mức
Dụng cụ dài hơn giúp tăng tầm với nhưng cũng làm giảm độ cứng vững. Khi không cần tầm với quá xa, việc chọn dao phay ngắn hơn có thể giúp cải thiện độ ổn định khi gia công.
Chỉ tập trung vào đường kính dụng cụ
Đường kính rất quan trọng, nhưng lớp phủ, cấp độ cacbua, thiết kế rãnh, hình dạng đầu, chiều dài dụng cụ, độ cứng vật liệu và chiến lược gia công đều có thể ảnh hưởng đến hiệu suất.
Lựa chọn mũi phay carbide phù hợp cho ứng dụng của bạn
Dao phay đầu vuông, đầu tròn và đầu bo tròn không phải là các phiên bản có thể thay thế cho nhau của cùng một dụng cụ cắt. Mỗi hình dạng được thiết kế để giải quyết một vấn đề gia công khác nhau.
Dao phay đầu vuông là lựa chọn thiết thực cho các bề mặt phẳng, hốc, rãnh và các cạnh có hình dạng xác định.
Dao phay đầu tròn được thiết kế để gia công các bề mặt cong, tạo hình ba chiều, và ứng dụng trong chế tạo khuôn mẫu.
Dao phay đầu có bán kính góc kết hợp mặt cắt phẳng với góc cắt được gia cường, đặc biệt hữu ích khi độ bền cạnh và độ ổn định gia công là yếu tố quan trọng.
Quyết định cuối cùng cũng cần tính đến loại vật liệu, độ cứng, số rãnh cắt, chiều dài dụng cụ, độ cứng vững của máy, thông số cắt và độ nhẵn bề mặt yêu cầu.
Là nhà sản xuất dao phay ngón carbide, YIDA Precision Tools cung cấp nhiều hình dạng và dòng sản phẩm dao phay ngón khác nhau cho các phạm vi độ cứng vật liệu và yêu cầu gia công khác nhau. Bằng cách lựa chọn hình dạng cắt phù hợp với cả thiết kế chi tiết và vật liệu phôi, các nhà sản xuất có thể đạt được quá trình gia công ổn định hơn, chất lượng sản phẩm nhất quán hơn và sử dụng dụng cụ cắt hiệu quả hơn.
Bạn cần trợ giúp trong việc lựa chọn mũi phay phù hợp?
Hãy liên hệ với YIDA Precision Tools và cung cấp thông tin về vật liệu phôi, độ cứng, đặc điểm gia công, kích thước dụng cụ và yêu cầu vận hành. Đội ngũ của chúng tôi sẽ giúp bạn xác định loại dao phay ngón carbide phù hợp cho ứng dụng của bạn.
Câu hỏi thường gặp
Điểm khác biệt chính giữa dao phay đầu vuông và dao phay đầu tròn là gì?
Dao phay đầu vuông có đầu cắt phẳng và thường được sử dụng để phay rãnh, hốc, phay cạnh và các bề mặt phẳng. Dao phay đầu tròn có đầu cắt tròn và phù hợp hơn cho các bề mặt cong, đường viền 3D, và gia công khuôn mẫu.
Liệu dao phay đầu có bán kính góc có mạnh hơn dao phay đầu vuông không?
Bán kính ở góc cắt giúp phân bổ lực cắt và có thể cải thiện độ bền cạnh so với góc vuông sắc nhọn. Tuổi thọ thực tế của dụng cụ vẫn phụ thuộc vào vật liệu phôi, loại cacbua, lớp phủ, thông số cắt, điều kiện máy móc và cách kẹp dụng cụ.
Tôi nên sử dụng loại dao phay nào để gia công thép đã tôi cứng?
Việc lựa chọn dụng cụ phù hợp phụ thuộc vào độ cứng thực tế của phôi cũng như thao tác gia công. YIDA cung cấp dòng dao phay ngón carbide chuyên dụng cho các ứng dụng HRC 45–55 và HRC 55–65, với các hình dạng đầu vuông, đầu cầu và bán kính góc cạnh để đáp ứng các yêu cầu gia công khác nhau.
Loại dao phay nào là tốt nhất cho việc gia công khuôn mẫu?
Dao phay đầu tròn được sử dụng rộng rãi để gia công các hốc khuôn và tạo hình đường viền ba chiều vì biên dạng cắt tròn của chúng có thể bám sát các bề mặt cong. Dao phay đầu vuông và dao phay góc cũng có thể được sử dụng trong các giai đoạn gia công thô, phay hốc, gia công bán tinh hoặc các giai đoạn khác tùy thuộc vào hình dạng khuôn và chiến lược gia công.