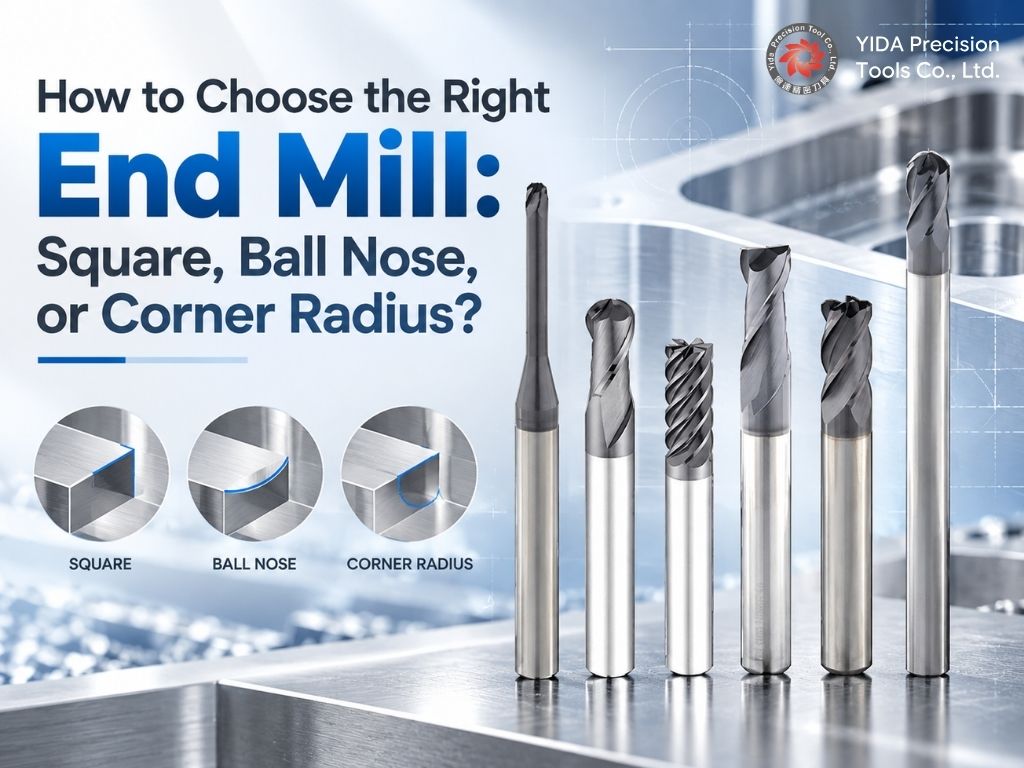
適切なエンドミルを選ぶことは、単に正しい直径を選ぶだけの問題ではありません。切削端の形状は、工具がワークピースにどのように食い込むか、どのような形状を加工できるか、切削の安定性、表面仕上げ、そして工具寿命に直接影響を与えます。
最も一般的に使用されるフライス工具の中でも、スクエアエンドミル、ボールエンドミル、コーナーラジアスエンドミルはそれぞれ異なる加工用途に適しています。スクエアエンドミルは、平らな底面や明確な角が必要な場合によく選ばれます。ボールエンドミルは曲面や立体的な輪郭の加工に適しており、コーナーラジアスエンドミルは寸法精度と刃先の強度とのバランスが取れています。
これらの違いを理解することで、製造業者はあらゆる用途に同じエンドミルを使用するのではなく、実際の加工作業に基づいて超硬工具を選択することができる。
YIDA Precision Toolsでは、さまざまな材質、硬度範囲、形状、加工要件に対応した超硬エンドミルを製造しています。このガイドでは、スクエアエンドミル、ボールノーズエンドミル、コーナーラジアスエンドミルの違いと、フライス工具を選定する際に考慮すべき要素について説明します。
エンドミルとは何ですか?
エンドミルは、フライス盤やCNC加工センターで使用される回転切削工具で、工作物から材料を除去するために使用されます。主に材料を軸方向に切削するように設計された従来のドリルとは異なり、エンドミルは、その形状と用途に応じて、先端の切削刃と外周の溝の両方を使用して切削加工を行うことができます。
エンドミルは、以下のような加工によく使用されます。
- 側面フライス加工
- スロットフライス加工
- ポケット加工
- 輪郭を描く
- プロファイルフライス加工
- 表面仕上げ
- 金型加工
- 荒削りと仕上げ
しかし、すべてのエンドミルがこれらの加工すべてに適しているわけではありません。切削工具を選ぶ際に最初に考慮すべき要素の一つが、切削端の形状です。角型、ボールノーズ型、コーナー半径型といった形状は、工具と被削材の接触条件が異なり、加工中の挙動も異なります。
スクエアエンドミル、ボールノーズエンドミル、コーナーラジアスエンドミル
基本的な違いは以下のようにまとめられます。
| エンドミルタイプ | 切削端形状 | 代表的な用途 | 主な利点 |
|---|---|---|---|
| スクエアエンドミル | 比較的鋭い角を持つ平らな切断端 | 溝加工、側面フライス加工、ポケット加工、肩部加工、平底加工 | 平坦な表面と明確な角を作り出す |
| ボールノーズエンドミル | 完全に丸みを帯びた刃先 | 3D輪郭加工、曲面加工、金型加工 | 複雑な曲線形状に滑らかに沿って進む |
| コーナー半径エンドミル | 外側の角に丸みを帯びた平らな端面 | プロファイル加工、ポケット加工、硬質材料加工、半仕上げ加工、仕上げ加工 | 平底加工とより強力な切削角を組み合わせました。 |
最適な選択は、部品の形状と加工目的によって異なります。
1. スクエアエンドミルはどのような場合に使用すべきですか?
スクエアエンドミルは、平らな切削面と比較的鋭利な外側コーナーを備えています。最も汎用性の高いエンドミル設計の一つであり、一般的なCNCフライス加工で広く使用されています。
スクエアエンドミルは、完成部品に以下の要件がある場合に特に役立ちます。
- 平底スロット
- 平らなポケットフロア
- 直線状の側壁
- 引き締まった肩
- 水平面と垂直面の間の急激な変化
例えば、底面が平らな長方形のポケットを加工する場合、スクエアエンドミルを使用することで、切削刃が効率的に必要な底面形状を生成できる。
角型エンドミルの利点
スクエアエンドミルの主な利点の1つは、寸法精度が高いことです。この工具は先端が平らなため、ボールエンドミルに見られるような湾曲した形状を残さずに、平坦な加工面を作り出すことができます。
角型エンドミルは、フルート数、長さ、切削径、形状など、さまざまな種類が用意されており、幅広い加工条件に適しています。
何を考慮すべきでしょうか?
角型エンドミルの外側の角には、切削力が集中します。特に、硬い材料を加工する場合や、切削条件を厳しく設定する場合など、過酷な条件下では、この角の部分が摩耗や欠けが発生しやすくなります。
したがって、ツールの選定にあたっては、以下の点を考慮する必要があります。
- ワークピースの硬度
- 切削深さ
- 放射状の交戦
- 機械の剛性
- ツールオーバーハング
- 切削速度と送り
- 必要な表面仕上げ
角型エンドミルは汎用性に優れた選択肢ですが、刃先の強度を最優先する場合に必ずしも最適な工具とは限りません。
2. ボールエンドミルはどのような場合に使用すべきですか?
ボールエンドミルは、切削端が完全に丸みを帯びています。工具の直径全体にわたって平坦な形状を作るのではなく、この丸みによって、工具は曲面や立体的な表面に沿って切削することができます。
このため、ボールエンドミルは以下のような用途で広く使用されています。
- 金型キャビティ
- 死亡
- 3D輪郭
- 彫刻された表面
- 丸みを帯びた溝
- 複雑な構成要素プロファイル
- 半製品加工および仕上げ加工
部品に連続した曲線や自由曲面形状が含まれている場合、ボールエンドミルは、加工対象物とのスムーズな接触を維持しながら、プログラムされたツールパスに沿って加工することができます。
ボールノーズ形状が3D加工に適している理由
丸みを帯びた先端部は、工具が傾斜面や曲面を移動する際に、複数の有効な接触点を提供する。
このため、ボールエンドミルは、スクエアエンドミルでは段差や不要な角を残さずに必要な形状を再現できない部品の加工に特に役立ちます。
表面品質は、ステップオーバーなどのパラメータにも左右されます。一般的に、ステップオーバーを小さくすると、隣接するツールパス間のスカラップ高さが小さくなり、仕上がり表面が改善されますが、加工時間も長くなります。
重要な考慮事項の一つ:工具中心付近での切削速度
ボールエンドミルでは、切削径が中心に向かって徐々に小さくなるため、有効切削速度は中心に向かって低下します。工具の正確な中心では、理論上の表面速度はゼロに近づきます。
これは、工具の向き、加工戦略、送り速度、接触点などが3D加工時の性能に大きく影響することを意味します。現代のCAM戦略では、可能な限りボールの中心を直接連続的に切削することを避けるように努めています。
金型加工などの用途においては、適切なボールエンドミルと適切なツールパスを選択することで、加工効率と表面品質の両方を向上させることができます。
3. コーナー半径エンドミルはどのような場合に使用すべきですか?
コーナー半径エンドミルは、スクエアエンドミルとボールノーズエンドミルの中間的な位置づけにあると言えるでしょう。
この工具は比較的平坦な切削端面を維持しているが、外側の角は規定の半径で強化されている。
この形状は、機械加工において平面が必要なが、完全に鋭利な内角は必要ない場合に有用である。
代表的な用途としては以下のようなものがあります。
- ポケット加工
- 側面フライス加工
- プロファイリング
- 半仕上げ
- 仕上げ
- 硬質材料の機械加工
- より高い切削負荷を伴う用途
角に半径を加える理由とは?
従来の角型エンドミルの鋭角な部分は、切削力が比較的狭い領域に集中するため、大きな応力を受ける可能性がある。
半径を導入することで、これらの力をより広い切削刃領域に分散させることができる。
これにはいくつかの利点があります。
- 刃先の強度向上
- エッジの欠けに対する耐性が向上
- 過酷な切断条件下での耐久性が向上
- より安定した加工
- 工具寿命が延びる可能性
より硬い材料を加工したり、繰り返し生産サイクルを行う製造業者にとって、これらの特性は、コーナー半径エンドミルを標準的な角型エンドミルに代わる魅力的な選択肢にする可能性があります。
部品の形状を覚えておいてください
工具の半径も加工部品に反映されます。
図面で鋭角な90度の内角が要求されている場合、コーナー半径エンドミルでは必要な形状が得られない可能性があります。そのため、指定された工具半径は、ワークピースの許容コーナー半径と照合する必要があります。
3つの中からどうやって選べばいいのでしょうか?
どのエンドミルタイプが「最適か」を問うよりも、仕上がりの形状はどのようなものであるべきか、そしてどのように材料を除去する必要があるのかを問う方がより有益です。
| このツールを選択してください | 必要な時に |
|---|---|
| スクエアエンドミル | 平底、明確な肩部、溝加工、側面フライス加工、寸法定義 |
| ボールノーズエンドミル | 曲面、自由曲面形状、3D輪郭、金型、ダイ |
| コーナー半径エンドミル | 底面が平らな形状で、エッジの強度が向上し、許容されるコーナー半径を備えています。 |
スクエアエンドミルを選ぶべき場面:
- この部品は底面が平らである必要があります。
- 急激な内部転換は重要である。
- あなたは一般的な溝加工または側面フライス加工を行っています。
- 加工負荷は、切削刃の能力範囲内である。
- 寸法精度は、コーナーの強度を最大化することよりも重要である。
ボールノーズエンドミルを選ぶべき状況:
- この部品は、曲面または自由曲面を含んでいます。
- あなたは金型やダイを加工している。
- このツールは複雑な3D形状に沿って動作する必要がある。
- 曲線形状全体にわたって滑らかな移行が求められる。
- この作業は主に輪郭加工または表面仕上げです。
コーナー半径エンドミルを選ぶべき状況:
- 底面が平らな加工能力が必要です。
- 部品の半径が小さいことは許容範囲内です。
- 最先端の耐久性は重要です。
- 加工対象物は比較的硬い。
- この操作には、より大きな機械的負荷が伴います。
- 従来の角型エンドミルよりも高い刃先強度を求めているのですね。
被加工物の材質は、工具の形状と同じくらい重要である。
切削形状は、エンドミル選定における要素の一つに過ぎない。
外形が同じエンドミルでも、超硬基材、コーティング、フルート形状、または切削刃の設計が異なる材料向けに設計されている場合、性能は大きく異なる可能性があります。
例えば、アルミニウムの機械加工は、焼入れ鋼の機械加工とは異なる優先順位を必要とする。
アルミニウムなどの軟質非鉄金属は、一般的に鋭利な刃先と効果的な切りくず排出によって性能が向上します。一方、硬度の高い鋼材は、より高い刃先強度、耐摩耗性、剛性、そして適切な工具コーティングを必要とします。
そのため、エンドミルを直径と形状だけで選ぶと、加工性能が低下する可能性があります。
YIDAでは、HRC45以下の材料、HRC45~55の材料、HRC55~65の高硬度用途、軟質非鉄金属加工など、さまざまな加工要件に合わせて超硬エンドミル製品群を編成しています。
YIDAの主要超硬エンドミルシリーズについては、こちらをご覧ください。
フライス工具を必要な形状と被削材の両方に適合させることで、加工性能のより信頼性の高い基盤が構築されます。
フルートのカウントを無視しないでください
エンドミルの基本的な形状が決まったら、次に重要な考慮事項となるのがフルート数です。
フルートの数は、切りくずスペースと回転中に接触する切削刃の数の両方に影響を与える。
一般的に、フルート数が少ないほど切削刃間のスペースが広くなり、切りくずの排出が容易になります。一方、フルート数が多いほど切削刃の数が増え、切りくず排出や加工条件が許せば、生産性の高い加工が可能になります。
しかし、フルートの数が多いほど良いという普遍的なルールは存在しない。
適切なフルート数は、以下の要因によって決まります。
- 加工材
- 工具径
- 切削深さ
- 放射状の交戦
- 機械主軸の機能
- 供給速度
- チップ排出
- 表面仕上げ要件
したがって、工具の形状は、個々の仕様を個別に評価するのではなく、システム全体として捉えるべきである。
エンドミルを材料の硬度に合わせてください
被削材の硬度は、超硬工具の選定に大きな影響を与える。
硬度が増すにつれて、切削刃にかかる機械的および熱的負荷は増大する。そのため、超硬基材、コーティング、切削形状、および加工パラメータは相互に連携して機能する必要がある。
| YIDAシリーズ | 推奨材料範囲/方向 | 典型的な選考基準 |
|---|---|---|
| ライオンキング YDS10 | HRC45以下の材料 | 汎用機械加工 |
| イーグルアイ YDH88 | HRC 45~55 | 中~硬質材料の加工および高速切削用途 |
| レオパード YDH99 | HRC 55~65 | 高硬度材料の機械加工 |
| ハチドリ YDS33 | アルミニウムおよびその他の軟質非鉄金属 | 軟金属加工および切りくず排出 |
例えば、YIDAのLeopard YDH99シリーズは、HRC55~65の高硬度ワークピース向けに設計されており、スクエアエンドミル、ボールノーズエンドミル、コーナーラジアスエンドミル、重切削エンドミル、不等ヘリックスエンドミル、荒削りエンドミルなどが含まれています。
YIDA社のHRC 55~65スクエアエンドミルの製品例については、以下をご覧ください。
これは重要な点を示している。すなわち、角型、球面型、角丸型のいずれを選択するかは、材料の選択と切り離して考えるべきではないということだ。
エンドミルの実用的な選定プロセス
新しい部品用のエンドミルを評価する際には、以下の手順に従うことで選定プロセスを簡素化できます。
ステップ1:加工対象材料を特定する
加工する材料がアルミニウム、炭素鋼、合金鋼、ステンレス鋼、焼入れ鋼、またはその他の材料のいずれであるかを確認してください。
ステップ2:材料の硬度を測定する
硬度によって、必要な超硬合金のグレード、コーティング、および刃先の特性を絞り込むことができる。
ステップ3:加工対象の形状を特定する
手術の内容について尋ねてください。
- 平らなポケット
- スロット
- まっすぐな壁
- 曲面
- 3D輪郭
- コーナー半径
- 金型キャビティ
これにより、スクエアエンドミル、ボールノーズエンドミル、コーナーラジアスエンドミルのどれが最も適切な出発点となるかを判断するのに役立ちます。
ステップ4:切削条件の評価
機械の剛性、主軸回転速度、工具保持機構、切削深さ、工具突き出し量、クーラントまたは空気供給、および切りくず排出について考慮してください。
ステップ5:直径、フルート数、工具長さを選択する
加工条件が許す限り、可能な限り最短の工具長と、加工対象の形状に適した直径の工具を使用してください。工具の突き出しが大きすぎると、剛性が低下し、振動が増加する可能性があります。
ステップ6:切削パラメータの最適化
工具を選定した後、切削速度、送り速度、軸方向深さ、および半径方向の係合を、材料、カッター形状、機械、および加工戦略に合わせて調整する必要があります。
エンドミル選定におけるよくある間違い
あらゆる作業に1つのエンドミルを使用する
角型エンドミルは一般的なフライス加工では優れた性能を発揮するかもしれないが、複雑な3D輪郭加工においてはボールエンドミルに取って代わるものではない。
同様に、平底ポケットにボールエンドミルを使用すると、不必要な加工時間が長くなり、不適切な底面形状になる可能性があります。
材料の硬度を無視する
一般的な軟質材や中硬質材向けに設計されたエンドミルは、著しく硬いワークピースに使用すると、急速な摩耗や刃先の破損を起こす可能性があります。
過剰な工具長を選択する
長い工具はリーチが長くなりますが、剛性は低下します。リーチがそれほど必要ない場合は、短いエンドミルを選択することで加工の安定性を向上させることができます。
工具径のみに注目する
直径は重要ですが、コーティング、超硬合金のグレード、フルート形状、先端形状、工具の長さ、材料の硬度、加工方法なども性能に影響を与える可能性があります。
用途に合った超硬エンドミルの選び方
スクエアエンドミル、ボールノーズエンドミル、コーナーラジアスエンドミルは、同じ切削工具の互換性のあるバージョンではありません。それぞれの形状は、異なる加工問題を解決するために設計されています。
角型エンドミルは、平面、ポケット、スロット、明確な肩部などの加工に適した実用的な選択肢です。
ボールエンドミルは、曲面加工、三次元輪郭加工、金型加工用途向けに設計されています。
コーナー半径エンドミルは、平坦な切削形状と強化された切削コーナーを組み合わせたもので、刃先の強度と加工安定性が重要な場合に特に有効です。
最終的な決定においては、材料の種類、硬度、フルート数、工具の長さ、機械の剛性、切削条件、および要求される表面仕上げも考慮に入れるべきである。
超硬エンドミルメーカーであるYIDA Precision Toolsは、さまざまな材料硬度範囲と加工要件に対応するため、多様なエンドミル形状と製品シリーズを提供しています。切削形状を部品設計と被削材の両方に適合させることで、メーカーはより安定した加工、一貫した部品品質、そして切削工具のより効果的な活用を実現できます。
適切なエンドミルの選び方でお困りですか?
加工対象物の材質、硬度、加工特性、工具寸法、および使用条件をお知らせいただければ、YIDA Precision Toolsまでご連絡ください。お客様の用途に最適な超硬エンドミルを選定するお手伝いをいたします。
よくある質問
角型エンドミルとボールエンドミルの主な違いは何ですか?
スクエアエンドミルは、切削面が平らで、溝加工、ポケット加工、側面加工、平面加工によく使用されます。ボールノーズエンドミルは、切削面が丸みを帯びており、曲面加工、3D形状加工、金型加工に適しています。
角丸エンドミルは、角丸エンドミルよりも強度が高いですか?
切削角の半径は切削力を分散させ、鋭角な直角に比べて刃先の強度を高める効果があります。ただし、実際の工具寿命は、被削材の材質、超硬合金のグレード、コーティング、切削条件、機械の状態、工具保持方法などによって異なります。
焼き入れ鋼にはどのエンドミルを使用すればよいですか?
適切な工具は、加工対象物の実際の硬度と加工内容によって異なります。YIDAは、HRC 45~55およびHRC 55~65の用途向けに専用の超硬エンドミルシリーズを提供しており、さまざまな加工要件に対応できるよう、スクエアノーズ、ボールノーズ、コーナー半径形状をご用意しています。
金型加工に最適なエンドミルはどれですか?
ボールエンドミルは、その丸みを帯びた切削形状により曲面に沿って加工できるため、金型キャビティや三次元輪郭加工に広く用いられています。コーナー半径エンドミルやスクエアエンドミルは、金型の形状や加工方法に応じて、荒加工、ポケット加工、半仕上げ加工などの工程で使用される場合もあります。