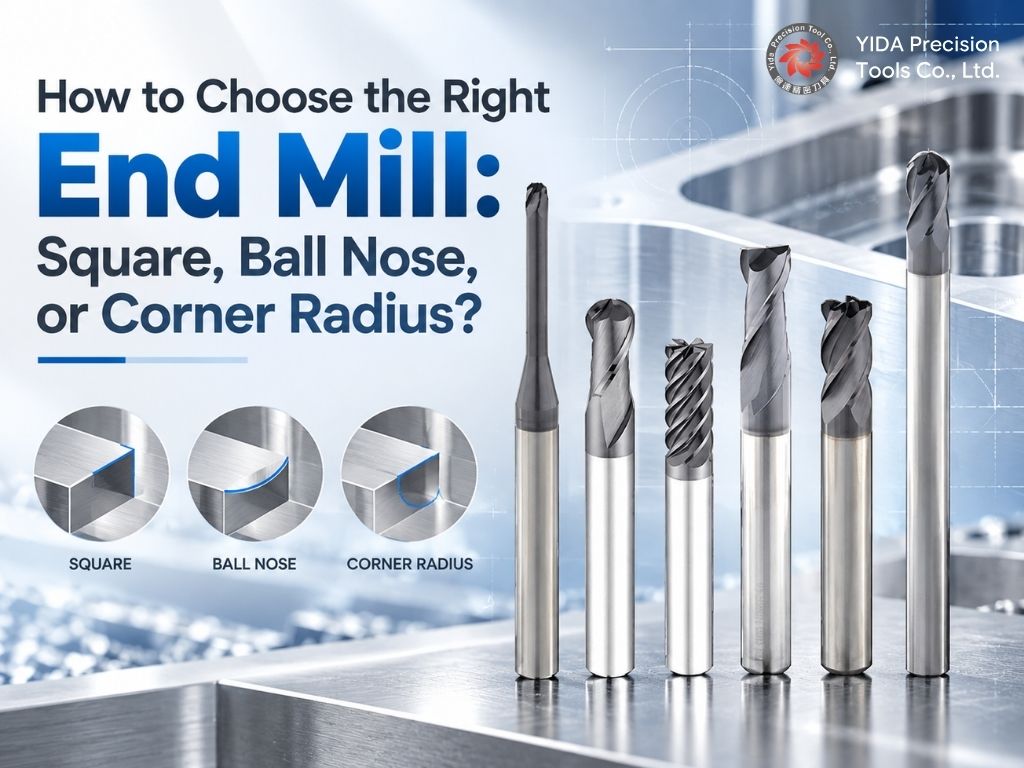
Wybór odpowiedniego frezu trzpieniowego to nie tylko kwestia doboru odpowiedniej średnicy. Geometria końcówki skrawającej ma bezpośredni wpływ na sposób, w jaki narzędzie styka się z przedmiotem obrabianym, rodzaj uzyskiwanych detali, stabilność skrawania, wykończenie powierzchni i trwałość narzędzia.
Spośród najczęściej używanych narzędzi frezarskich, frezy walcowo-czołowe, frezy kulowe i frezy walcowo-czołowe z promieniem naroża, służą różnym celom obróbki. Frez walcowo-czołowy jest często wybierany, gdy wymagane są płaskie dna i wyraźne narożniki. Frez walcowo-czołowy z promieniem naroża lepiej nadaje się do powierzchni zakrzywionych i konturów trójwymiarowych, natomiast frez walcowo-czołowy z promieniem naroża zapewnia równowagę między dokładnością wymiarową a wytrzymałością krawędzi skrawającej.
Zrozumienie tych różnic pomaga producentom wybierać narzędzia z węglika spiekanego na podstawie rzeczywistej operacji obróbki, zamiast polegać na jednym frezie walcowo-czołowym do każdego zastosowania.
W YIDA Precision Tools produkujemy frezy trzpieniowe z węglików spiekanych do różnych materiałów, zakresów twardości, geometrii i wymagań obróbkowych. Ten poradnik wyjaśnia, czym różnią się frezy trzpieniowe kwadratowe, kuliste i z promieniem naroża oraz jakie czynniki należy wziąć pod uwagę przed wyborem narzędzia frezarskiego.
- Czym jest frez trzpieniowy?
- Frezy walcowe kwadratowe, kuliste i z promieniem naroża
- 1. Kiedy należy używać frezu walcowo-czołowego?
- 2. Kiedy należy używać frezu trzpieniowego z końcówką kulistą?
- 3. Kiedy należy używać frezu walcowo-czołowego z promieniem naroża?
- Jak wybrać pomiędzy tymi trzema?
- Materiał obrabianego przedmiotu ma takie samo znaczenie jak kształt narzędzia
- Nie ignoruj liczby fletów
- Dopasuj frez trzpieniowy do twardości materiału
- Praktyczny proces wyboru frezu trzpieniowego
- Typowe błędy przy wyborze frezów trzpieniowych
- Wybór odpowiedniego frezu węglikowego
- Często zadawane pytania
Czym jest frez trzpieniowy?
Frez trzpieniowy to obrotowe narzędzie skrawające używane we frezarkach i centrach obróbczych CNC do usuwania materiału z przedmiotu obrabianego. W przeciwieństwie do konwencjonalnego wiertła, które jest przeznaczone głównie do osiowego wcinania się w materiał, frez trzpieniowy może wykonywać operacje skrawania zarówno krawędziami skrawającymi, jak i rowkami obwodowymi, w zależności od geometrii i zastosowania.
Frezy trzpieniowe są powszechnie stosowane do operacji takich jak:
- Frezowanie boczne
- Frezowanie rowków
- Obróbka kieszeni
- Konturowanie
- Frezowanie profilowe
- Wykończenie powierzchni
- Obróbka form i matryc
- Obróbka zgrubna i wykańczająca
Jednak nie każdy frez trzpieniowy nadaje się do wszystkich tych operacji. Kształt końcówki skrawającej jest jednym z pierwszych czynników, które należy wziąć pod uwagę przy wyborze narzędzia frezarskiego. Geometrie kwadratowe, kuliste i z promieniem naroża powodują różne warunki kontaktu narzędzia z przedmiotem obrabianym i dlatego zachowują się inaczej podczas obróbki.
Frezy walcowe kwadratowe, kuliste i z promieniem naroża
Podstawowe różnice można podsumować następująco:
| Typ frezu trzpieniowego | Geometria tnąca | Typowe zastosowania | Główna zaleta |
|---|---|---|---|
| Frez kwadratowy | Płaski koniec tnący z relatywnie ostrymi narożnikami | Frezowanie rowków, frezowanie boczne, kieszenie, ramiona, płaskie dno | Tworzy płaskie powierzchnie i zdefiniowane narożniki |
| Frez trzpieniowy kulisty | Całkowicie zaokrąglona końcówka tnąca | Konturowanie 3D, powierzchnie zakrzywione, obróbka matryc i form | Płynnie podąża za złożoną geometrią zakrzywioną |
| Frez trzpieniowy z promieniem naroża | Płaski koniec z promieniem na zewnętrznych narożnikach | Profilowanie, kieszeniowanie, twardsze materiały, półwykańczanie i wykańczanie | Łączy obróbkę płaskiego dna z mocniejszymi narożnikami tnącymi |
Najlepszy wybór zależy od geometrii części i celu obróbki.
1. Kiedy należy używać frezu walcowo-czołowego?
Frez walcowo-czołowy ma płaską końcówkę tnącą i stosunkowo ostre krawędzie zewnętrzne. Jest to jedna z najbardziej wszechstronnych konstrukcji frezów walcowo-czołowych i jest szeroko stosowany w ogólnym frezowaniu CNC.
Frezy walcowo-czołowe są szczególnie przydatne, gdy gotowy element wymaga:
- Gniazda o płaskim dnie
- Płaskie podłogi kieszeniowe
- Proste ściany boczne
- Wyraźne ramiona
- Ostre przejścia między powierzchniami poziomymi i pionowymi
Na przykład podczas obróbki kieszeni prostokątnej z płaskim dnem, frez walcowo-czołowy pozwala krawędzi skrawającej na wydajne wygenerowanie wymaganej geometrii dna.
Zalety frezów walcowo-czołowych
Jedną z głównych zalet frezu walcowo-czołowego jest kontrola wymiarów. Ponieważ narzędzie ma płaski koniec, może ono uzyskać płaską powierzchnię obrobioną bez pozostawiania zakrzywionego profilu charakterystycznego dla narzędzi kulistych.
Frezy walcowo-czołowe są dostępne w wersjach o różnej liczbie rowków wiórowych, długościach, średnicach skrawania i geometriach, dzięki czemu nadają się do szerokiej gamy warunków obróbki.
Na co zwrócić uwagę?
Zewnętrzny narożnik frezu walcowo-czołowego poddawany jest działaniu skoncentrowanych sił skrawania. W wymagających warunkach, szczególnie podczas obróbki twardszych materiałów lub przy użyciu agresywnych parametrów skrawania, narożnik może stać się obszarem zwiększonego zużycia lub wykruszania.
Wybierając narzędzia należy zatem wziąć pod uwagę:
- Twardość przedmiotu obrabianego
- Głębokość cięcia
- Zaangażowanie promieniowe
- Sztywność maszyny
- Występ narzędzia
- Prędkość cięcia i posuw
- Wymagane wykończenie powierzchni
Frez walcowo-czołowy jest doskonałym narzędziem uniwersalnym, jednak nie zawsze jest najlepszym wyborem, gdy priorytetem jest wytrzymałość krawędzi skrawającej.
2. Kiedy należy używać frezu trzpieniowego z końcówką kulistą?
Frez trzpieniowy kulisty ma całkowicie zaokrągloną końcówkę skrawającą. Zamiast płaskiego profilu na całej średnicy narzędzia, promień pozwala narzędziu podążać za powierzchniami zakrzywionymi i trójwymiarowymi.
Z tego powodu frezy kuliste są szeroko stosowane w:
- Gniazda formy
- Umiera
- Kontury 3D
- Rzeźbione powierzchnie
- Zaokrąglone rowki
- Złożone profile komponentów
- Operacje półwykańczające i wykańczające
Jeśli część zawiera ciągłe krzywe lub geometrię o dowolnym kształcie, frez kulisty może podążać zaprogramowaną ścieżką narzędzia, zapewniając jednocześnie płynny kontakt z obrabianym przedmiotem.
Dlaczego geometria kulistego czoła sprawdza się w obróbce 3D
Zaokrąglony koniec zapewnia wiele punktów styku, gdy narzędzie przesuwa się po pochyłej lub zakrzywionej powierzchni.
Dzięki temu frezy walcowo-czołowe z końcówką kulistą są szczególnie przydatne do obróbki elementów, w przypadku których frez walcowo-czołowy nie jest w stanie odtworzyć wymaganej geometrii bez pozostawiania uskoków lub niepożądanych narożników.
Jakość powierzchni zależy również od parametrów takich jak przeskok. Mniejszy przeskok zazwyczaj zmniejsza wysokość żłobienia między sąsiednimi ścieżkami narzędzia i może poprawić jakość wykończonej powierzchni, choć wydłuża również czas obróbki.
Ważna kwestia: prędkość skrawania w pobliżu środka narzędzia
Efektywna prędkość skrawania maleje w kierunku środka frezu trzpieniowego z końcówką kulistą, ponieważ średnica skrawania stopniowo się zmniejsza. Dokładnie w środku narzędzia teoretyczna prędkość powierzchniowa zbliża się do zera.
Oznacza to, że orientacja narzędzia, strategia obróbki, posuw i punkt styku mogą znacząco wpływać na wydajność obróbki 3D. Nowoczesne strategie CAM często starają się unikać ciągłego skrawania bezpośrednio w środku kuli, gdy tylko jest to możliwe.
W przypadku zastosowań takich jak obróbka form i matryc, dobór właściwego frezu trzpieniowego z końcówką kulistą i właściwą ścieżką narzędzia może poprawić zarówno wydajność obróbki, jak i jakość powierzchni.
3. Kiedy należy używać frezu walcowo-czołowego z promieniem naroża?
Frez walcowo-czołowy z promieniem naroża można uważać za rozwiązanie pośrednie między frezem walcowo-czołowym a frezem walcowo-czołowym z końcówką kulistą.
Narzędzie zachowuje stosunkowo płaską końcówkę tnącą, ale zewnętrzne narożniki są wzmocnione określonym promieniem.
Taka geometria sprawdza się, gdy obróbka skrawaniem wymaga płaskiej powierzchni, ale nie jest wymagany idealnie ostry wewnętrzny narożnik.
Typowe zastosowania obejmują:
- Obróbka kieszeni
- Frezowanie boczne
- Profilowy
- Półwykończenie
- Wykończeniowy
- Obróbka twardych materiałów
- Zastosowania wymagające większych obciążeń tnących
Po co dodawać promień narożnika?
Ostre krawędzie konwencjonalnego frezu walcowo-czołowego mogą być narażone na znaczne naprężenia, ponieważ siły skrawania koncentrują się na stosunkowo małym obszarze.
Wprowadzenie promienia pomaga rozłożyć te siły na większą powierzchnię krawędzi tnącej.
Może to przynieść szereg korzyści:
- Zwiększona wytrzymałość krawędzi skrawającej
- Większa odporność na odpryskiwanie krawędzi
- Większa trwałość w wymagających warunkach cięcia
- Bardziej stabilna obróbka
- Potencjalnie dłuższa żywotność narzędzia
Dla producentów obrabiających twardsze materiały lub przeprowadzających powtarzające się cykle produkcyjne, cechy te mogą sprawić, że frez walcowo-czołowy z promieniem naroża stanie się atrakcyjną alternatywą dla standardowego frezu walcowo-czołowego.
Pamiętaj o geometrii części
Promień narzędzia zostanie również przeniesiony na obrabiany element.
Jeśli rysunek wymaga ostrego, 90-stopniowego narożnika wewnętrznego, frez walcowo-czołowy z promieniem naroża może nie zapewnić wymaganej geometrii. Należy zatem sprawdzić, czy określony promień narzędzia jest zgodny z dopuszczalnym promieniem naroża przedmiotu obrabianego.
Jak wybrać pomiędzy tymi trzema?
Zamiast pytać, który typ frezu walcowo-czołowego jest „najlepszy”, bardziej przydatne jest zastanowienie się, jak ma wyglądać gotowy element i w jaki sposób należy usunąć materiał.
| Wybierz to narzędzie | Kiedy potrzebujesz |
|---|---|
| Frez kwadratowy | Płaskie dna, zdefiniowane ramiona, rowkowanie, frezowanie boczne i definiowanie wymiarów |
| Frez trzpieniowy kulisty | Powierzchnie zakrzywione, geometria swobodna, konturowanie 3D, formy i matryce |
| Frez trzpieniowy z promieniem naroża | Możliwość uzyskania płaskiego dna przy zwiększonej wytrzymałości krawędzi i dopuszczalnym promieniu narożnika |
Wybierz frez kwadratowy, gdy:
- Część wymaga płaskiego spodu.
- Ważne są ostre przejścia wewnętrzne.
- Wykonujesz rowkowanie ogólne lub frezowanie boczne.
- Obciążenie obróbkowe mieści się w granicach wytrzymałości ostrza.
- Określenie wymiarów jest ważniejsze niż maksymalizacja wytrzymałości narożników.
Wybierz frez trzpieniowy z końcówką kulistą, gdy:
- Część zawiera powierzchnie zakrzywione lub o dowolnym kształcie.
- Zajmujesz się obróbką form i matryc.
- Narzędzie musi podążać za skomplikowanymi konturami 3D.
- Wymagane są płynne przejścia przez geometrię zakrzywioną.
- Operacja ta polega głównie na konturowaniu i wykańczaniu powierzchni.
Wybierz frez trzpieniowy z promieniem naroża, gdy:
- Potrzebna jest możliwość obróbki płaskiego dna.
- Mały promień elementu jest dopuszczalny.
- Najnowocześniejsza trwałość jest ważna.
- Przedmiot obrabiany jest stosunkowo twardy.
- Operacja ta wiąże się z większymi obciążeniami mechanicznymi.
- Potrzebujesz większej wytrzymałości krawędzi, niż może zapewnić konwencjonalny frez walcowo-czołowy.
Materiał obrabianego przedmiotu ma takie samo znaczenie jak kształt narzędzia
Geometria skrawania stanowi tylko jeden element wyboru frezu trzpieniowego.
Dwa frezy walcowo-czołowe o tym samym kształcie zewnętrznym mogą charakteryzować się zupełnie różną wydajnością, jeśli ich podłoże z węglika spiekanego, powłoka, geometria rowka wiórowego lub konstrukcja krawędzi skrawającej są przeznaczone do obróbki różnych materiałów.
Przykładowo obróbka aluminium wymaga innych priorytetów niż obróbka stali hartowanej.
Aluminium i inne miękkie metale nieżelazne zazwyczaj charakteryzują się ostrymi krawędziami skrawającymi i skutecznym odprowadzaniem wiórów. Twardsze stale wymagają natomiast większej wytrzymałości krawędzi skrawającej, odporności na zużycie, sztywności i odpowiednich powłok narzędziowych.
Dlatego dobór frezu trzpieniowego wyłącznie na podstawie średnicy i kształtu może skutkować słabą wydajnością obróbki.
W firmie YIDA asortyment frezów węglikowych jest dostosowany do różnych wymagań obróbki, w tym materiałów o twardości poniżej HRC 45, materiałów o twardości pomiędzy HRC 45 i 55, zastosowań o wysokiej twardości w zakresie HRC 55–65 oraz obróbki miękkich metali nieżelaznych.
Tutaj możesz zapoznać się z główną serią frezów węglikowych YIDA:
Dopasowanie narzędzia frezarskiego do wymaganej geometrii i materiału obrabianego zapewnia niezawodną podstawę do uzyskania wysokiej wydajności obróbki.
Nie ignoruj liczby fletów
Po wybraniu podstawowego kształtu frezu trzpieniowego, kolejnym ważnym czynnikiem, który należy wziąć pod uwagę, jest liczba ostrzy.
Liczba rowków wiórowych ma wpływ zarówno na ilość wiórów, jak i na liczbę krawędzi skrawających zaangażowanych w obrót.
Ogólnie rzecz biorąc, mniejsza liczba rowków zapewnia więcej miejsca między krawędziami skrawającymi, co ułatwia odprowadzanie wiórów, natomiast większa liczba rowków zapewnia więcej krawędzi skrawających i wspomaga wydajną obróbkę, gdy pozwalają na to odprowadzanie wiórów i warunki zastosowania.
Nie ma jednak uniwersalnej zasady mówiącej, że im więcej fletów, tym lepiej.
Właściwa liczba fletów zależy od takich czynników jak:
- Materiał obrabiany
- Średnica narzędzia
- Głębokość cięcia
- Zaangażowanie promieniowe
- Możliwości wrzeciona maszyny
- Prędkość posuwu
- Ewakuacja wiórów
- Wymagania dotyczące wykończenia powierzchni
Geometrię narzędzia należy zatem traktować jako kompletny system, a nie oceniać poszczególnych specyfikacji w izolacji.
Dopasuj frez trzpieniowy do twardości materiału
Twardość przedmiotu obrabianego ma duży wpływ na wybór narzędzia z węglika spiekanego.
Wraz ze wzrostem twardości krawędź skrawająca jest narażona na większe obciążenia mechaniczne i termiczne. Podłoże węglikowe, powłoka, geometria skrawania i parametry obróbki muszą zatem ze sobą współgrać.
| Seria YIDA | Zalecany zakres materiałów / kierunek | Typowy wybór skupienia |
|---|---|---|
| Król Lew YDS10 | Materiały poniżej HRC 45 | Obróbka uniwersalna |
| Orle Oko YDH88 | HRC 45–55 | Obróbka materiałów średnio- i twardszych oraz zastosowania z dużą prędkością skrawania |
| Lampart YDH99 | HRC 55–65 | Obróbka materiałów o wysokiej twardości |
| Koliber YDS33 | Aluminium i inne miękkie metale nieżelazne | Obróbka metali miękkich i odprowadzanie wiórów |
Przykładowo seria Leopard YDH99 firmy YIDA została zaprojektowana do obróbki materiałów o dużej twardości w zakresie HRC 55–65 i obejmuje frezy walcowo-czołowe kwadratowe, frezy walcowo-czołowe kuliste, frezy walcowo-czołowe z promieniem naroża, frezy walcowo-czołowe do obróbki ciężkiej, frezy walcowo-czołowe o nierównej linii śrubowej oraz frezy walcowo-czołowe do obróbki zgrubnej.
Przykład asortymentu frezów walcowo-czołowych HRC 55–65 firmy YIDA można znaleźć tutaj:
Ilustruje to ważną kwestię: wyboru pomiędzy krawędzią kwadratową, okrągłą i promieniem narożnika nie należy dokonywać w oderwaniu od wyboru materiału.
Praktyczny proces wyboru frezu trzpieniowego
Podczas oceny frezu walcowo-czołowego pod kątem nowego elementu, poniższa sekwencja czynności może uprościć proces wyboru.
Krok 1: Zidentyfikuj materiał obrabianego przedmiotu
Określ, czy obrabiasz aluminium, stal węglową, stal stopową, stal nierdzewną, stal hartowaną czy inny materiał.
Krok 2: Określenie twardości materiału
Twardość pozwala zawęzić wymagany gatunek węglika, powłokę i właściwości krawędzi skrawającej.
Krok 3: Zidentyfikuj cechę, która ma zostać poddana obróbce
Zapytaj, czy operacja obejmuje:
- Płaska kieszeń
- Gniazdo
- Prosta ściana
- Zakrzywiona powierzchnia
- Kontur 3D
- Promień narożnika
- Komora formy
Pomoże to ustalić, czy najbardziej odpowiednim punktem wyjścia będzie frez kwadratowy, kulisty czy z promieniem naroża.
Krok 4: Ocena warunków cięcia
Należy wziąć pod uwagę sztywność maszyny, prędkość wrzeciona, mocowanie narzędzia, głębokość skrawania, wysięg narzędzia, dopływ chłodziwa lub powietrza oraz odprowadzanie wiórów.
Krok 5: Wybierz średnicę, liczbę ostrzy i długość narzędzia
Jeśli pozwalają na to warunki obróbki, należy stosować najkrótszą możliwą długość narzędzia i odpowiednią średnicę dla danego elementu. Nadmierny wysięg narzędzia może zmniejszyć sztywność i zwiększyć wibracje.
Krok 6: Optymalizacja parametrów cięcia
Po wybraniu narzędzia należy dostosować prędkość skrawania, posuw, głębokość osiową i wejście promieniowe do materiału, geometrii frezu, maszyny i strategii obróbki.
Typowe błędy przy wyborze frezów trzpieniowych
Używanie jednego frezu trzpieniowego do każdej operacji
Frez walcowo-czołowy może dobrze sprawdzać się w ogólnym frezowaniu, ale nie zastąpi narzędzia kulistego przy skomplikowanym konturowaniu 3D.
Podobnie użycie frezu kulistego do wykonania kieszeni o płaskim dnie może niepotrzebnie wydłużyć czas obróbki i spowodować nieodpowiednią geometrię dna.
Ignorowanie twardości materiału
Frez trzpieniowy przeznaczony do obróbki miękkich lub średnio twardych materiałów może ulec szybszemu zużyciu lub uszkodzeniu krawędzi skrawającej, jeśli będzie używany do obróbki znacznie twardszych przedmiotów.
Wybór zbyt długiej długości narzędzia
Dłuższe narzędzie zapewnia większy zasięg, ale jednocześnie zmniejsza sztywność. Jeśli większy zasięg nie jest wymagany, wybór krótszego frezu trzpieniowego może pomóc poprawić stabilność obróbki.
Skupienie się tylko na średnicy narzędzia
Średnica ma znaczenie, ale na wydajność wpływają również powłoka, gatunek węglika, konstrukcja rowka wiórowego, geometria końcówki, długość narzędzia, twardość materiału i strategia obróbki.
Wybór właściwego frezu węglikowego do danego zastosowania
Frezy walcowo-czołowe kwadratowe, kuliste i z promieniem naroża nie są zamiennymi wersjami tego samego narzędzia skrawającego. Każda geometria została zaprojektowana z myślą o rozwiązaniu innego problemu obróbkowego.
Frez walcowo-czołowy to praktyczny wybór w przypadku płaskich powierzchni, kieszeni, rowków i zdefiniowanych ramion.
Frez trzpieniowy kulisty przeznaczony jest do obróbki powierzchni zakrzywionych, konturowania trójwymiarowego oraz zastosowań w matrycach i formach.
Frez walcowo-czołowy z promieniem naroża łączy płaski profil skrawający ze wzmocnionym narożnikiem skrawającym, co jest szczególnie przydatne, gdy ważna jest wytrzymałość krawędzi i stabilność obróbki.
Ostateczna decyzja powinna również uwzględniać rodzaj materiału, twardość, liczbę rowków, długość narzędzia, sztywność maszyny, parametry skrawania i wymagane wykończenie powierzchni.
Jako producent frezów trzpieniowych z węglików spiekanych, YIDA Precision Tools oferuje wiele geometrii frezów trzpieniowych i serii produktów dla różnych zakresów twardości materiałów i wymagań obróbkowych. Dopasowanie geometrii skrawania zarówno do konstrukcji komponentu, jak i materiału obrabianego, pozwala producentom osiągnąć bardziej stabilną obróbkę, spójną jakość części oraz efektywniejsze wykorzystanie narzędzi skrawających.
Potrzebujesz pomocy w wyborze odpowiedniego frezu trzpieniowego?
Skontaktuj się z YIDA Precision Tools, podając materiał obrabianego przedmiotu, jego twardość, parametry obróbki, wymiary narzędzia i wymagania eksploatacyjne. Nasz zespół pomoże Ci dobrać odpowiedni frez węglikowy do Twojego zastosowania.
Często zadawane pytania
Jaka jest główna różnica pomiędzy frezem walcowo-czołowym a frezem kulistym?
Frez trzpieniowy kwadratowy ma płaską końcówkę tnącą i jest powszechnie stosowany do frezowania rowków, kieszeni, frezowania bocznego i powierzchni płaskich. Frez trzpieniowy kulisty ma zaokrągloną końcówkę tnącą i lepiej nadaje się do obróbki powierzchni zakrzywionych, konturów trójwymiarowych oraz form i matryc.
Czy frez walcowo-czołowy z promieniem naroża jest mocniejszy od frezu walcowo-czołowego?
Promień naroża ostrza pomaga rozłożyć siły skrawania i może poprawić wytrzymałość krawędzi w porównaniu z ostrym, kwadratowym rogiem. Rzeczywista żywotność narzędzia nadal zależy od materiału obrabianego, gatunku węglika spiekanego, powłoki, parametrów skrawania, stanu maszyny i sposobu mocowania narzędzia.
Jakiego frezu trzpieniowego powinienem użyć do hartowanej stali?
Wybór odpowiedniego narzędzia zależy od rzeczywistej twardości obrabianego przedmiotu oraz rodzaju obróbki. YIDA oferuje dedykowane serie frezów trzpieniowych z węglików spiekanych do zastosowań o twardości HRC 45–55 i HRC 55–65, z geometrią kwadratową, kulistą i promieniem naroża, dostosowanymi do różnych wymagań obróbkowych.
Który frez walcowo-czołowy jest najlepszy do obróbki form?
Frezy walcowo-czołowe z końcówką kulistą są szeroko stosowane do obróbki gniazd form i konturowania trójwymiarowego, ponieważ ich zaokrąglony profil skrawania umożliwia obróbkę powierzchni zakrzywionych. Frezy walcowo-czołowe z promieniem naroża i frezy walcowo-czołowe kwadratowe mogą być również stosowane podczas obróbki zgrubnej, kieszeniowej, półwykańczającej lub innych etapów, w zależności od geometrii formy i strategii obróbki.